
 EN


De ce evaluarea furnizorilor pe loc este mai importantă decât mostrele din cataloage
Un producător de îmbrăcăminte din Shenzhen, înființat în 2013, a trecut recent printr-un audit al lanțului de aprovizionare pentru un distribuitor european de piese auto. Distribuitorul selectase inițial trei fabrici pe baza prezentărilor de pe site-urile web și a catalogelor digitale. Toate cele trei au transmis oferte de preț similare și mostre de țesături comparabile. Totuși, în timpul vizitei pe loc, au apărut diferențe semnificative. O fabrică opera douăsprezece linii automate de tăiere cu urmărire în timp real a producției; alta opera șase linii semi-manuale cu comenzi scrise manual. A treia unitate, deși oferea cel mai scăzut preț, nu păstra nicio înregistrare organizată a loturilor de țesătură — ceea ce însemna că consistența comenzilor repetate nu putea fi garantată.
Diferența dintre prezentările digitale și calitatea reală a producției
Fiecare de uniforme prezintă cataloage digitale lustruite, folosind adesea aceeași fotografie de stoc care circulă pe Alibaba și pe platformele industriale de comerț. Un sondaj din 2025 realizat de o firmă de consultanță specializată în achiziționarea de articole textile a constatat că 62% dintre cumpărătorii care achiziționau pentru prima dată au evaluat mostrele inițiale ale furnizorilor ca fiind „în concordanță cu așteptările”, dar doar 41% au acordat aceeași evaluare livrărilor efective în cantitate mare. Această diferență rezultă din optimizarea mostrelor: un producător ar putea fabrica trei mostre perfecte înainte de producție, folosind cel mai experimentat croitor și cea mai fină țesătură, rezervată în mod special pentru etapa de eșantionare, apoi ar putea trece la materiale de calitate standard și la croitori începători pentru producția în serie.
Închiderea acestei breşe necesită verificarea a trei aspecte înainte de plasarea unei comenzi în cantitate mare. În primul rând, solicitaţi un eșantion din linia de producţie, nu unul din salonul de expoziţie. Un eșantion din linia de producţie provine direct din linia activă de fabricaţie, folosind aceleaşi role de ţesătură, aceleaşi posturi de coasere şi aceiaşi muncitori care vor executa comanda reală. În al doilea rând, cereţi înregistrările de control al calităţii la nivel de lot din cele mai recente 3–5 comenzi similare cu a dumneavoastră, din punct de vedere al tipului de ţesătură şi al cantităţii. În al treilea rând, confirmaţi faptul că de uniforme menţine echipe separate pentru aprobarea eșantioanelor şi pentru inspecţia calităţii produselor finale, în loc să permită aceleaşi persoane să îndeplinească ambele funcţii. Separarea atribuţiilor reduce motivaţia de a aproba calitatea limită.
Ce relevă o vizită în fabrică despre capacitatea de producţie
O tură a fabricii ar trebui să se concentreze pe trei zone: depozitul de materiale textile, liniile de tăiere și cusut și controlul calității produselor finite. În depozitul de materiale textile, controlul temperaturii și umidității este esențial. Materialele textile din bumbac și cele cu conținut mixt de bumbac, stocate în condiții de umiditate necontrolată peste 65% RH, pot dezvolta mucegai care slăbește rezistența la întindere a fibrelor cu 15–20%, chiar înainte de apariția oricăror semne vizibile. Un profesionist de uniforme menține depozitele climatizate de materiale textile la 20–25°C și 45–55% umiditate relativă, adesea cu monitorizare ambientală înregistrată.
Pe linia de tăiere și cusut, numărați raportul dintre mașinile specializate și cele universale de cusut cu punct îndoit. Un furnizor care realizează îmbrăcăminte de lucru industrială trebuie să aibă cel puțin o mașină de cusut cu punct de întărire la fiecare șase posturi de cusut cu punct îndoit, pentru colțurile buzunarelor întărite, buclele pentru centură și zonele supuse stresului mecanic. Lipsa mașinilor dedicate de cusut cu punct de întărire sau cu lanț indică faptul că fabrica se ocupă în principal de îmbrăcăminte de modă, nu de îmbrăcăminte de lucru capabile să suporte sarcini. Verificați dacă postul de control al calității funcționează în condiții de iluminare adecvate — minim 750 lux, conform recomandărilor ISO 8995 pentru inspecția textilă — și dacă inspectorii folosesc fișe standardizate de clasificare a defectelor, nu aprecieri personale.
Caz din practică: Cum testarea probelor a evidențiat o problemă cu materialul unui furnizor de uniforme
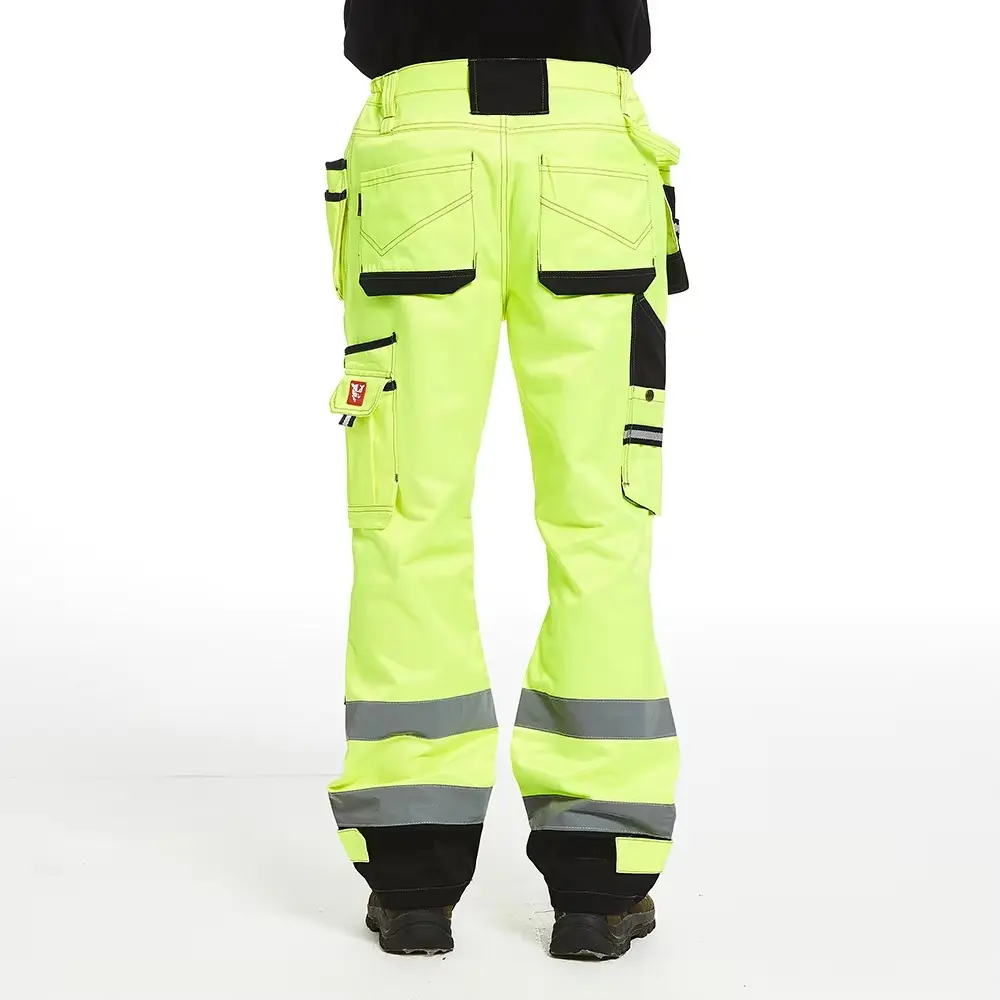
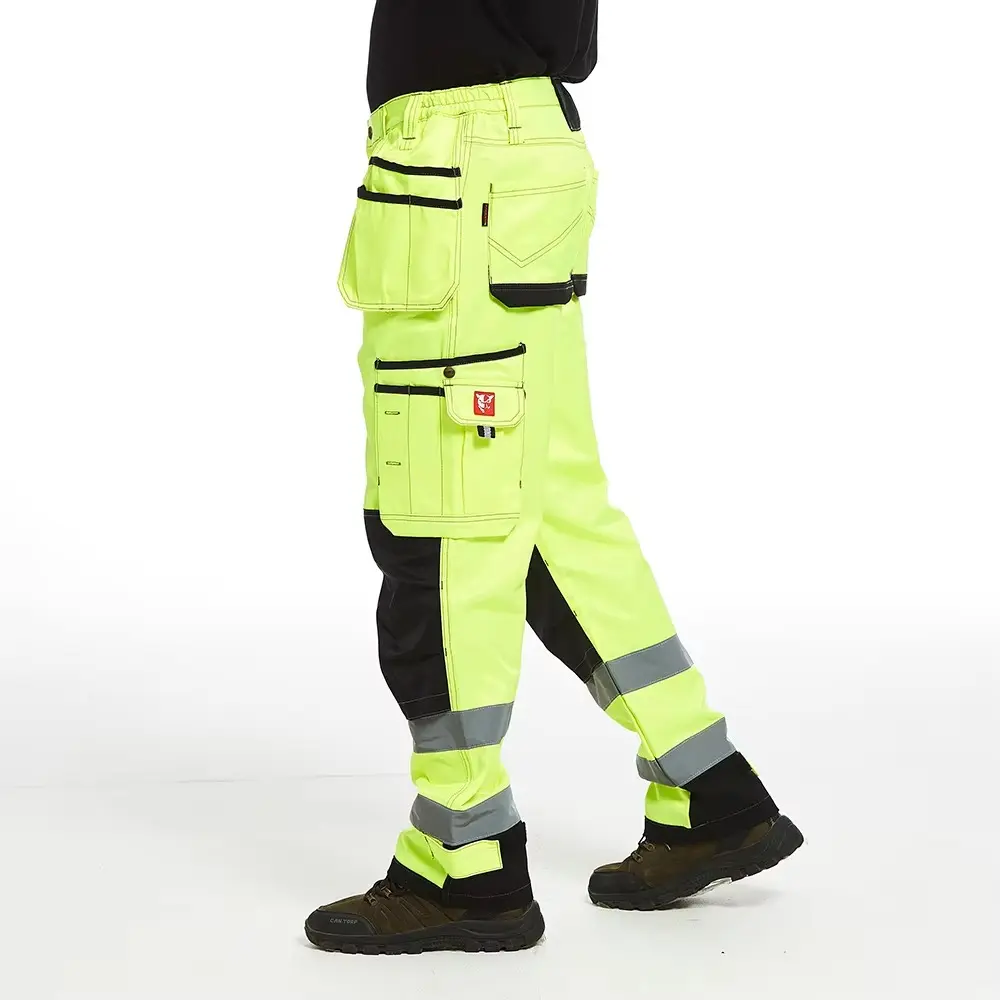
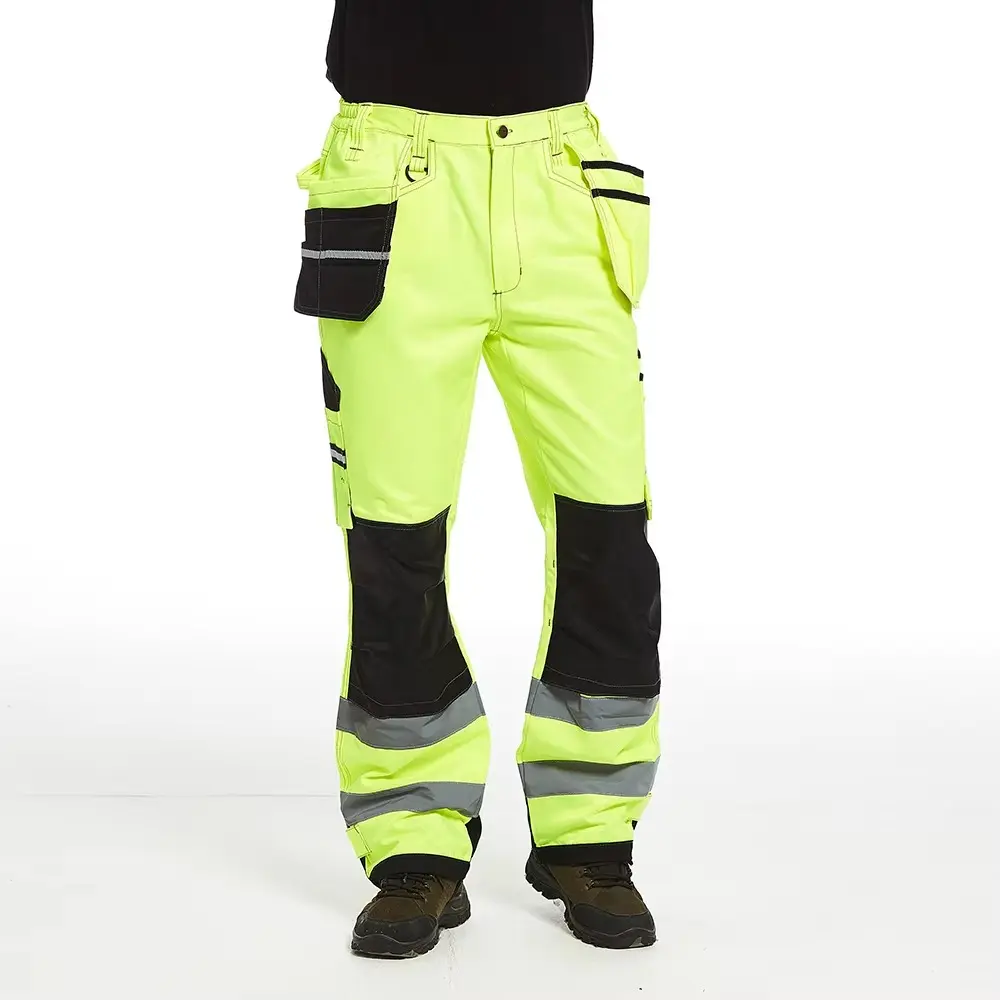
Echipa de achiziții a unei companii de construcții a comandat 1.200 de perechi de pantaloni de muncă tip cargo cu genunchi refortați. Eșantionul pre-producție arăta excelent – cusături curate, material rezistent, aliniere corectă a buzunarelor. Echipa a cerut ulterior un al doilea eșantion, specificând că acesta trebuie spălat de cinci ori în cicluri industriale de spălare conform procedurilor ISO 6330, înainte de inspecție. După cinci spălări la 60 °C, materialul, declarat „pre-închis”, s-a închis cu 8,3 % în lungime și cu 4,1 % în lățime. Panourile de refortare pentru genunchi, inițial perfect aliniate, se aflau acum cu două inch deasupra poziției reale a genunchilor.
Cauza principală a fost identificată ca fiind de uniforme folosind o țesătură supusă doar unei compactări mecanice, nu unei sanforizări complete. Compactarea mecanică reduce contracția reziduală la aproximativ 3–4%, în timp ce sanforizarea o reduce sub 1%. Cerința suplimentară de testare prin spălare a salvat cumpărătorul de primirea a 1.200 de perechi de pantaloni de lucru funcțional defectuoși. Lotul corectat de producție a folosit țesătură sanforizată și a obținut rate de contracție sub 0,8%.
Metode de verificare tehnică a calității pentru cumpărătorii profesioniști
Înțelegerea standardelor de inspecție AQL pentru comenzile de îmbrăcăminte
AQL înseamnă Nivelul Acceptabil de Calitate, definit în conformitate cu ISO 2859-1 (echivalent cu ANSI/ASQ Z1.4). Pentru comenzile de îmbrăcăminte, nivelurile standard AQL sunt: AQL 2,5 pentru aspectul general (defecte ale țesăturii, variații de culoare, erori de imprimare), AQL 4,0 pentru dimensiuni (lungimea mânecii, lățimea pieptului, toleranța lungimii interioare a piciorului) și AQL 0 (zero-defecte) pentru caracteristicile esențiale de siguranță, cum ar fi poziționarea benzii reflectorizante pe uniformele cu vizibilitate ridicată.
Procesul de inspecție se bazează pe eșantionare aleatorie. Pentru un lot de 1.200 de unități, eșantionarea conform AQL 2.5 Nivel II necesită inspectarea a 80 de piese selectate aleatoriu. Dacă șapte sau mai puține piese prezintă defecțiuni majore, lotul este acceptat. În cazul a opt defecțiuni, lotul este respins, iar cumpărătorul poate refuza întreaga comandă sau poate cere o reinspecție integrală, suportată financiar de furnizor. Orice de uniforme respectarea protocoalelor AQL oferă rapoarte de inspecție care listează fiecare defecțiune în funcție de clasificare, locație și dovezi fotografice.
Protocoale de testare a materialelor textile, în afara inspecției vizuale
Inspecia vizuală singură nu poate detecta toate problemele de calitate ale ţesăturii. Trei teste de laborator oferă date obiective. Un test de abraziune Martindale conform ISO 12947-2 freacă ţesătura împotriva unui material abraziv standard sub presiune controlată, înregistrând numărul de cicluri până la ruperea firului sau la pilire nesatisfăcătoare. Ţesăturile pentru îmbrăcăminte de lucru trebuie să depăşească 30.000 de cicluri pentru o durabilitate acceptabilă. Un test de rezistenţă la întindere conform ISO 13934-1 măsoară forţa, exprimată în newtoni, necesară pentru a rupe o bandă de ţesătură, iar îmbrăcămintea de lucru industrială necesită cel puţin 400 N în direcţia urzelii.
Testarea rezistenţei la decolorare evaluează rezistenţa la spălare, transpiraţie şi expunere la lumină. ISO 105-C06 testează rezistenţa la spălare prin spălarea unor mostre de ţesătură la temperaturi specificate cu detergent standard şi o ţesătură adiacentă multifibră, apoi măsoară transferul de culoare pe benzile adiacente folosind o scară gri de la 1 (colorare severă) la 5 (fără colorare). Un profesionist de uniforme menține echipamente interne pentru testarea rezistenței la decolorare a materialelor sau furnizează certificate emise de laboratoare terțe pentru fiecare lot de țesătură.
Cum se verifică calitatea cusăturii și rezistența îmbinărilor
Numărul de puncte pe inch (SPI) oferă un indicator rapid al calității. Îmbinările cu cusătură încrucișată (lockstitch) de pe îmbrăcămintea de lucru trebuie să aibă între 8 și 12 SPI. Sub 8 SPI, spațiile dintre puncte permit marginilor țesăturii să se desfacă și firul să se rupă sub tensiune. Peste 12 SPI, pătrunderea excesivă a acului slăbește țesătura de-a lungul liniei de cusătură. Testarea rezistenței îmbinărilor conform ISO 13935-2 constă în fixarea unei mostre de țesătură cusută într-un aparat de încercare la tracțiune și înregistrarea forței la care se rupe îmbinarea. Pentru pantalonii de marfă și bluzele de lucru, rezistența îmbinărilor trebuie să depășească 200 N în zona soldurilor și a genunchilor.
Reinforțarea cu puncte bar-tack în colțurile buzunarelor, la capetele șireturilor și pe buclele de centură necesită o inspecție separată. O mașină bar-tack realizează aproximativ 28–42 de puncte în zigzag, într-un model strâns care acoperă 3–5 mm. Testarea prin tragere a punctelor bar-tack, efectuată manual prin aplicarea unei forțe de aproximativ 5 kg timp de cinci secunde, evidențiază dacă această reinforțare consolidează într-adevăr cusătura sau doar o decorează. Furnizorii de uniforme care acordă prioritate calității aplică punctele bar-tack ca reinforțare structurală, nu ca puncte cosmetice.
Construirea unei relații durabile cu furnizorul prin verificări structurate ale calității
Rolul arhivelor de înregistrări ale producției în asigurarea consistenței comenzilor repetate
Îmbrăcămintea de lucru personalizată este rar o achiziție unică. Echipele se extind, uniformele se uzează și apar noi comenzi. Totuși, comenzile repetate sunt adesea ușor diferite față de prima serie, deoarece loturile de vopsire ale materialelor variază, furnizorii de fir se schimbă și calibrările mașinilor se derivează. O abordare structurată de uniforme păstrează înregistrări ale producției pentru fiecare client, arhivând certificatele fabricilor de țesături, numerele loturilor de vopsire, specificațiile firului, șabloanele de croi, fișierele de digitalizare a broderiilor și rapoartele de inspecție.
La evaluarea potențialilor furnizori, cereți să vă arate înregistrările arhivate ale comenzilor finalizate cu 12–18 luni în urmă. Un furnizor care poate recupera imediat specificația țesăturii dintr-o comandă din 2024 și o poate reproduce în 2026 demonstrează disciplina necesară în păstrarea înregistrărilor pentru o producție repetată constantă. Furnizorii care nu pot localiza comenzile istorice în termen de 24 de ore probabil nu dispun de infrastructura de documentare necesară pentru menținerea calității pe parcursul mai multor cicluri de producție.
Cum protejează procesele de audit certificate ISO comenzile masive de uniforme
Certificarea ISO 9001 oferă un cadru de bază pentru managementul calității, dar adâncimea certificării este esențială. Raportul auditului de etapa a doua detaliază constatări specifice, acțiuni corective și termene de verificare. Solicitați furnizorului cel mai recent raport de audit de supraveghere ISO 9001, nu doar certificatul. Un furnizor al cărui ultim audit a identificat neconformități cu acțiuni corective documentate demonstrează un sistem funcțional de management al calității. Un furnizor care nu a înregistrat nicio neconformitate în trei audite consecutive este mai probabil să fi fost supus unei evaluări superficiale.
Pentru comenzile de uniforme care implică conformitatea cu cerințele de siguranță, verificați dacă furnizorul deține certificarea ISO 45001 privind sănătatea și siguranța ocupațională. O fabrică care angajează peste 130 de muncitori calificați pe 12 linii de producție trebuie să demonstreze identificarea documentată a pericolelor, protocoalele de evaluare a riscurilor și înregistrările privind instruirea lucrătorilor în domeniul siguranței. Acești indicatori operaționali corelează puternic cu consistența producției, deoarece o gestionare disciplinată a siguranței necesită aceeași atenție la detaliile procesului ca și o gestionare disciplinată a calității.
Întrebări frecvente
Care este cel mai important indicator de calitate la alegerea unui furnizor de uniforme?
Verificarea eșantioanelor direct pe linia de producție, combinată cu testarea independentă a rezistenței la spălare, oferă cel mai fiabil indicator de calitate. Un eșantion pre-producție supus la cinci cicluri industriale de spălare evidențiază probleme legate de contracție, fixitatea culorii și integritatea cusăturilor – probleme ascunse de fotografiile din cataloage și de eșantioanele noi. Acest singur test identifică aproximativ 70% dintre cele mai frecvente defecțiuni de calitate.
Cum funcționează inspecția AQL pentru comenzile de uniforme?
Inspecția AQL folosește eșantionare statistică aleatoare conform ISO 2859-1. Pentru o comandă de 1.200 de bucăți la AQL 2,5, inspectorii examinează 80 de unități selectate aleator. Defectele majore care depășesc un număr-limită determină respingerea întregului lot. Defectele critice de siguranță sunt supuse AQL 0, ceea ce înseamnă că un singur defect duce la respingerea întregului lot, indiferent de mărimea eșantionului.
La ce trebuie să se concentreze o vizită în fabrică?
Concentrați-vă pe depozitarea textilului în spații cu climat controlat, pe raportul mașinilor specializate (de exemplu, mașini bartack față de mașini de cusut obișnuite), pe iluminatul de control calitativ (minimum 750 lux) și pe utilizarea unor fișe standardizate de defecte de către inspectori. Prezența sau absența acestor patru indicatori permite o evaluare fiabilă a capacității de producție, fără a necesita competențe de inginerie textilă.
Se poate verifica calitatea materialului fără un laborator?
Testele de teren de bază includ testul frecării cu mâna pentru transferul de culoare (frecați o cârpă albă din bumbac deasupra materialului timp de 30 de secunde, cu presiune fermă), testul transmisiei luminii pentru densitatea ţesăturii (țineți materialul în fața unei ferestre – modelele de grilă vizibile indică o ţesătură slabă) și testul arderii pentru conținutul de fibre (bumbacul se ard în cenușă; poliesterul se topește formând o bilă dură).
Cât de des ar trebui să fie supuși auditurilor la fața locului furnizorii de uniforme?
Auditul inițial la fața locului înainte de prima comandă, urmat de audite de supraveghere anuale pentru relațiile continue. Furnizorii care produc uniforme critice din punct de vedere al siguranței trebuie supuși auditurilor la fiecare șase luni. Certificarea ISO 9001 completează, dar nu înlocuiește, auditele efectuate de cumpărător, deoarece organismele de certificare pot să nu inspecteze liniile de producție care execută cerințele specifice de material și design ale cumpărătorului.
Ce înregistrări ar trebui să păstreze un furnizor de uniforme orientat spre calitate?
Un furnizor profesionist arhivează certificatele fabricii de textile, urmărirea loturilor de vopsire, specificațiile firului, șabloanele de model, fișierele de digitalizare pentru broderie, rapoartele de inspecție pe lot și înregistrările de aprobare a eșantioanelor pre-producție. Capacitatea de a recupera în 24 de ore întreaga înregistrare de producție pentru o comandă datată cu doi ani în urmă distinge furnizorii sistematici de producătorii oportuniști.