
 EN


Perché la valutazione in loco dei fornitori conta più dei campioni da catalogo
Un produttore di abbigliamento con sede a Shenzhen, fondato nel 2013, ha recentemente subito un audit della catena di approvvigionamento per conto di un distributore europeo di componenti per autoveicoli. Inizialmente, il distributore aveva selezionato tre fabbriche sulla base di presentazioni web e cataloghi digitali. Tutte e tre avevano fornito prezzi simili e campioni di tessuto comparabili. Tuttavia, durante la visita in loco sono emerse differenze significative. Una fabbrica gestiva dodici linee automatizzate per il taglio, con tracciamento in tempo reale della produzione; un’altra operava sei linee semi-manuali con ordini di lavoro annotati a mano. La terza struttura, pur offrendo il prezzo più basso, non teneva alcun registro organizzato dei lotti di tessuto — il che rendeva impossibile garantire la coerenza degli ordini ripetuti.
Il divario tra presentazioni digitali e qualità effettiva della produzione
Ogni di divise presenta cataloghi digitali lucidi, spesso utilizzando le stesse fotografie di stock diffuse su Alibaba e sulle piattaforme settoriali per il commercio. Un sondaggio del 2025 condotto da una consulenza specializzata nell’approvvigionamento di capi d’abbigliamento ha rilevato che il 62% degli acquirenti alla prima esperienza ha valutato i campioni iniziali dei fornitori come «all’altezza delle aspettative», mentre soltanto il 41% ha attribuito la stessa valutazione alla consegna effettiva in quantità industriali. Questo divario deriva dall’ottimizzazione dei campioni: un produttore potrebbe realizzare tre campioni pre-produzione perfetti impiegando il sarto più esperto e il tessuto di qualità superiore, riservato esclusivamente alla fase di campionatura, per poi passare a materiali standard e a sarte junior durante le produzioni su larga scala.
Chiudere questo divario richiede la verifica di tre aspetti prima di effettuare un ordine in grandi quantità. Innanzitutto, richiedere un campione proveniente dal reparto di produzione, anziché un campione da esposizione. Un campione proveniente dal reparto di produzione proviene direttamente dalla linea produttiva attiva, utilizzando gli stessi rotoli di tessuto, le stesse postazioni di cucitura e gli stessi operatori che realizzeranno l’ordine effettivo. In secondo luogo, chiedere i registri del controllo qualità a livello di lotto relativi agli ultimi 3–5 ordini simili al vostro per tipo di tessuto e quantità. In terzo luogo, verificare che la di divise mantenga squadre distinte per l’approvazione dei campioni e per l’ispezione della qualità in produzione, anziché affidare entrambe le funzioni alla stessa persona. La separazione dei compiti riduce la tentazione di accettare qualità appena sufficienti.
Cosa rivela una visita in fabbrica sulle capacità produttive
Una visita guidata in fabbrica dovrebbe concentrarsi su tre zone: stoccaggio tessuti, linee di taglio e cucitura, e controllo qualità dei prodotti finiti. Nello stoccaggio tessuti, il controllo di temperatura e umidità è fondamentale. Tessuti in cotone e in misto cotone conservati in ambienti con umidità non controllata superiore al 65% UR possono sviluppare muffa che riduce la resistenza a trazione delle fibre del 15–20% già prima dell’insorgenza di segni visibili. Un professionista di divise gestisce magazzini per tessuti climatizzati a 20–25 °C e 45–55% di umidità relativa, spesso dotati di monitoraggio ambientale registrato.
Sul piano di taglio e cucitura, contare il rapporto tra macchine specializzate e macchine per punto catenella a uso generale. Un fornitore che produce abbigliamento da lavoro industriale deve disporre di almeno una macchina per punto barra ogni sei postazioni per punto catenella, per rinforzare gli angoli delle tasche, gli anelli per la cintura e i punti soggetti a sollecitazione. L’assenza di macchine dedicate per punto barra o punto catenella indica che lo stabilimento si occupa principalmente di capi di moda, non di abbigliamento da lavoro portante. Verificare se la stazione di controllo qualità opera con un’illuminazione adeguata — almeno 750 lux, come raccomandato dalla norma ISO 8995 per l’ispezione tessile — e se gli ispettori utilizzano schede standardizzate per la classificazione dei difetti, anziché basarsi sul proprio giudizio personale.
Caso reale: come i test sui campioni hanno rivelato un problema del fornitore relativamente al tessuto dell’uniforme
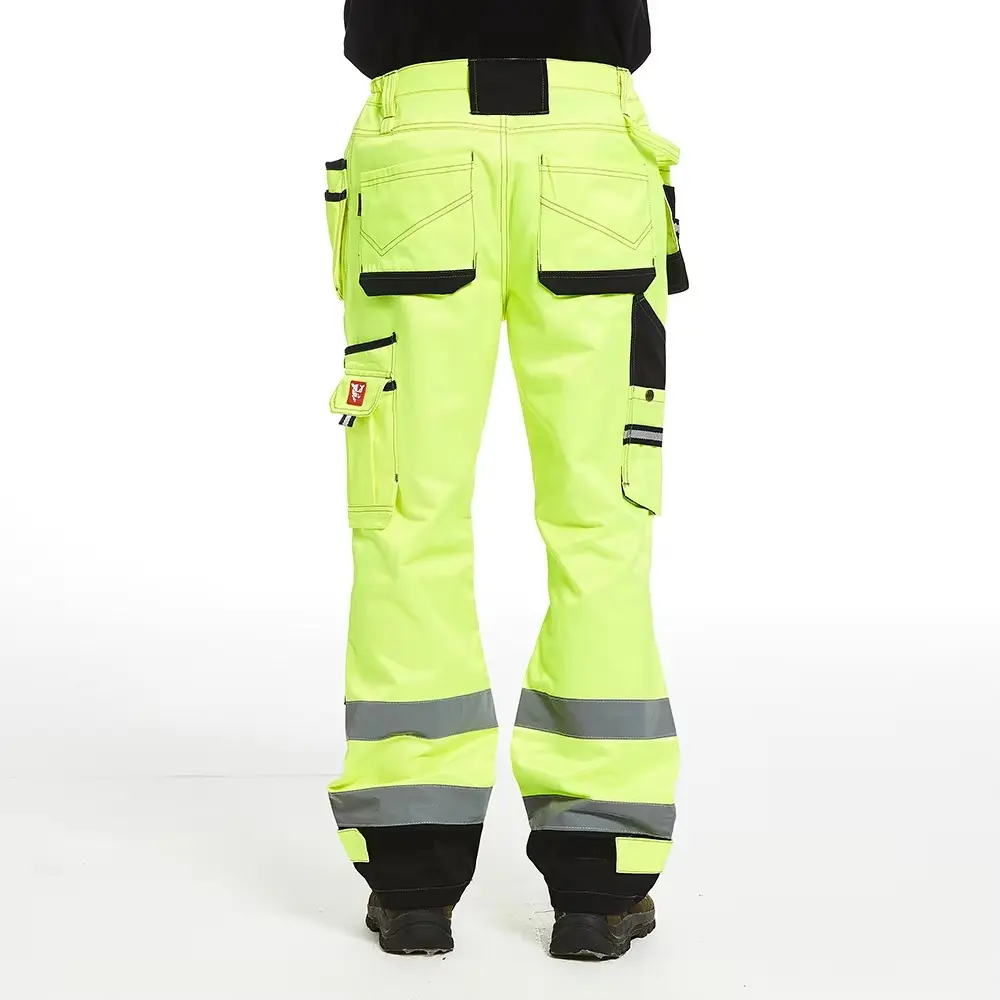
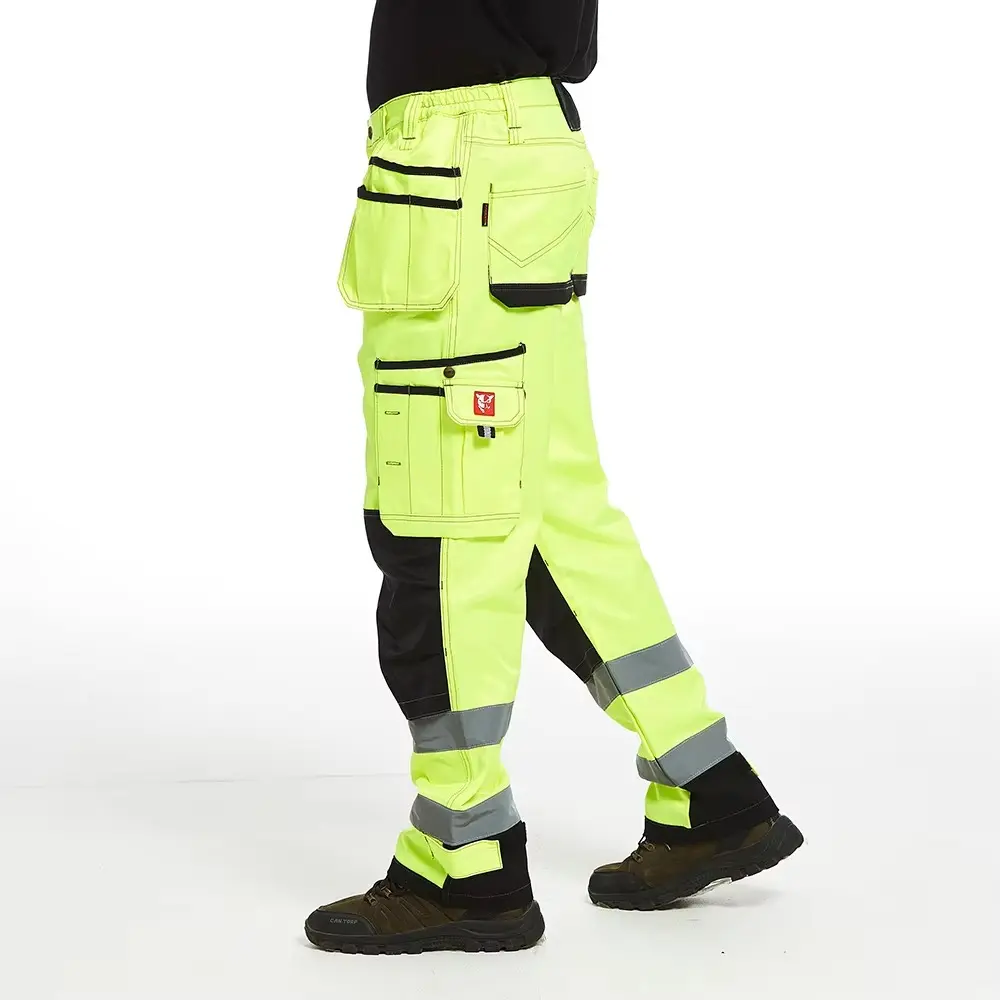
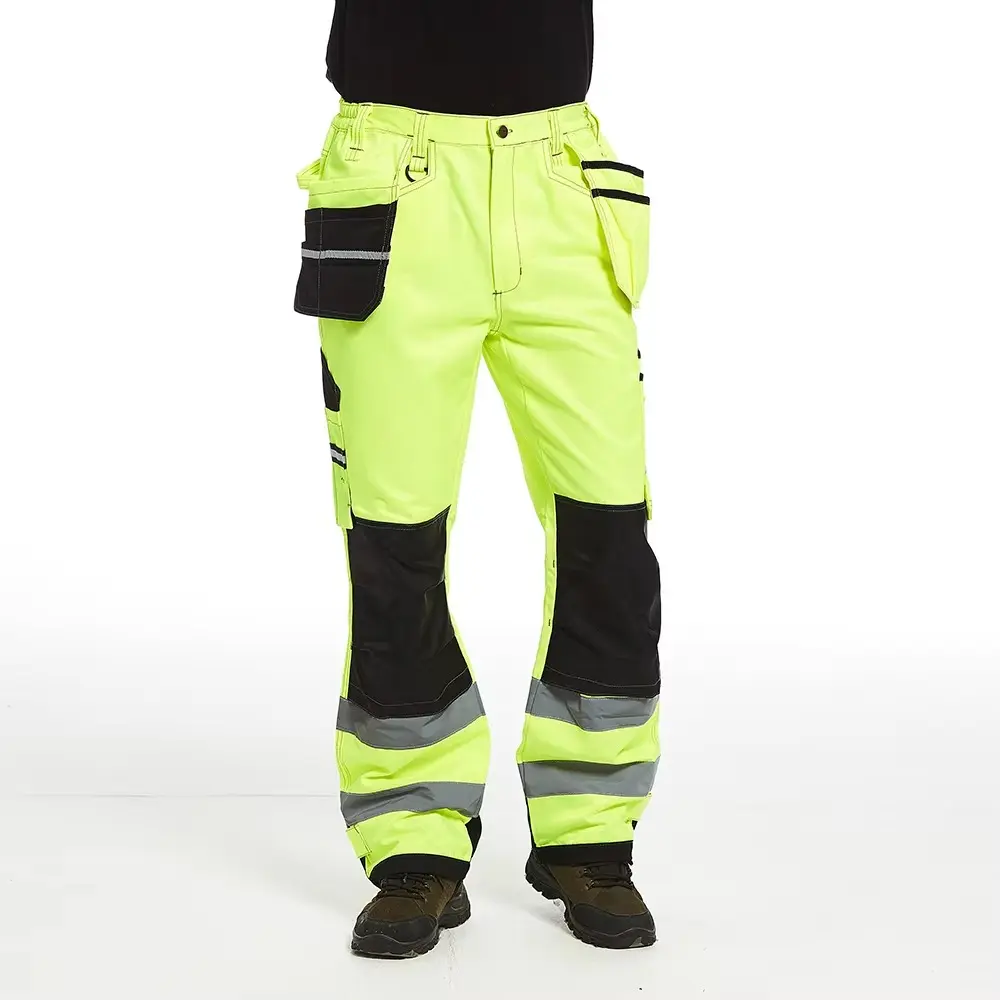
Un team di approvvigionamento di un’azienda edile ha ordinato 1.200 paia di pantaloni da lavoro per trasporti con ginocchia rinforzate. Il campione pre-produzione appariva eccellente: cuciture precise, tessuto robusto, allineamento corretto delle tasche. Il team ha quindi richiesto un secondo campione, specificando che questo doveva essere sottoposto a cinque cicli di lavaggio industriale secondo la procedura ISO 6330 prima dell’ispezione. Dopo cinque lavaggi a 60 °C, il tessuto dichiarato "pre-ritirato" si era ritirato dell’8,3% in lunghezza e del 4,1% in larghezza. I rinforzi sulle ginocchia, originariamente perfettamente allineati, si trovavano ora due pollici al di sopra della posizione effettiva del ginocchio.
La causa radice è stata ricondotta a di divise utilizzando un tessuto sottoposto solo a compattazione meccanica anziché a sanforizzazione completa. La compattazione meccanica riduce il restringimento residuo a circa il 3–4%, mentre la sanforizzazione lo porta al di sotto dell'1%. Il requisito aggiuntivo di test di lavaggio ha evitato all’acquirente di ricevere 1.200 paia di pantaloni da lavoro funzionalmente difettosi. La produzione corretta ha utilizzato un tessuto sanforizzato, ottenendo tassi di restringimento inferiori allo 0,8%.
Metodi tecnici di verifica della qualità per acquirenti professionali
Comprensione degli standard di ispezione AQL per ordini di capi d’abbigliamento
AQL sta per Acceptable Quality Level (livello di qualità accettabile), definito nella norma ISO 2859-1 (equivalente alla ANSI/ASQ Z1.4). Per gli ordini di capi d’abbigliamento, i livelli AQL standard sono: AQL 2,5 per l’aspetto generale (difetti del tessuto, variazioni di colore, errori di stampa), AQL 4,0 per le misure (lunghezza delle maniche, larghezza del torace, tolleranza dell’orlo interno), e AQL 0 (zero difetti) per caratteristiche critiche di sicurezza, come il posizionamento della striscia riflettente negli indumenti ad alta visibilità.
Il processo di ispezione si basa su un campionamento casuale. Per un lotto di 1.200 unità, il campionamento AQL 2,5 Livello II richiede l’ispezione di 80 pezzi selezionati casualmente. Se sette o meno pezzi presentano difetti gravi, il lotto è approvato. Con otto difetti, il lotto è respinto e l’acquirente può rifiutare l’intero ordine oppure richiedere una riesame al 100% a spese del fornitore. Qualsiasi di divise l’adesione ai protocolli AQL fornisce rapporti di ispezione che elencano ciascun difetto per classificazione, posizione e prova fotografica.
Protocolli di prova dei tessuti oltre all’ispezione visiva
L'ispezione visiva da sola non consente di rilevare tutti i difetti di qualità del tessuto. Tre prove di laboratorio forniscono dati oggettivi. Una prova di abrasione Martindale, conforme alla norma ISO 12947-2, sottopone il tessuto a sfregamento contro un abrasivo standard sotto pressione controllata, registrando il numero di cicli prima della rottura dei fili o della formazione di pallini non accettabili. I tessuti per indumenti da lavoro devono superare i 30 000 cicli per garantire una durata accettabile. Una prova di resistenza alla trazione, conforme alla norma ISO 13934-1, misura la forza, espressa in newton (N), necessaria per strappare una striscia di tessuto; per gli indumenti da lavoro industriali, tale forza deve essere di almeno 400 N nella direzione dell’ordito.
Le prove di resistenza alla decolorazione valutano la tenacità del colore rispetto al lavaggio, al sudore e all’esposizione alla luce. La norma ISO 105-C06 verifica la resistenza al lavaggio sottoponendo campioni di tessuto a cicli di lavaggio a temperature specificate con detersivo standard e tessuto adiacente multifi bra, quindi misurando il trasferimento di colore sul tessuto adiacente mediante una scala grigia da 1 (macchiatura grave) a 5 (nessuna macchiatura). Un professionista di divise mantiene in proprio attrezzature per il test della resistenza al colore oppure fornisce certificati di laboratori terzi per ogni lotto di tessuto.
Come verificare la qualità delle cuciture e la resistenza delle cuciture
Il numero di punti per pollice (SPI) costituisce un indicatore rapido della qualità. Le cuciture a punto catenella sui capi da lavoro devono avere da 8 a 12 SPI. Sotto gli 8 SPI, i punti sono troppo distanziati e consentono ai margini del tessuto di sfilacciarsi e ai fili di rompersi sotto tensione. Oltre i 12 SPI, la penetrazione eccessiva dell’ago indebolisce il tessuto lungo la linea della cucitura. Il test di resistenza delle cuciture secondo la norma ISO 13935-2 prevede il fissaggio di un campione di tessuto cucito su una macchina per prove di trazione e la registrazione della forza alla quale la cucitura si rompe. Per i pantaloni da carico e le giacche da lavoro, la resistenza delle cuciture deve superare i 200 N nelle zone del sedere e delle ginocchia.
Il rinforzo con punto a barra negli angoli delle tasche, alle estremità delle cerniere e nelle asole per la cintura richiede un’ispezione separata. Una macchina per punti a barra esegue circa 28–42 punti a zigzag in un disegno compatto che copre 3–5 mm. La prova di trazione manuale sui punti rinforzati con punto a barra, applicando una forza di circa 5 kg per cinque secondi, rivela se il rinforzo migliora effettivamente la resistenza della cucitura oppure ne è soltanto un elemento decorativo. I fornitori di divise attenti alla qualità utilizzano i punti a barra come rinforzo strutturale, non come semplici punti ornamentali.
Costruire una relazione duratura con il fornitore attraverso controlli qualità strutturati
Il ruolo degli archivi dei registri di produzione nella coerenza degli ordini ripetuti
Gli indumenti da lavoro su misura raramente costituiscono un acquisto unico. I team crescono, le divise si consumano e gli ordini successivi seguono. Tuttavia, gli ordini ripetuti spesso presentano differenze sottili rispetto al primo lotto, poiché i lotti di tintura del tessuto variano, i fornitori di filato cambiano e le calibrazioni delle macchine subiscono deriva. Una struttura di divise tiene traccia dei registri di produzione per ogni cliente, archiviando i certificati dei fornitori di tessuti, i numeri dei lotti di tintura, le specifiche dei filati, i modelli cartacei, i file di digitalizzazione per la ricamatura e i rapporti di ispezione.
Quando si valutano potenziali fornitori, chiedere di visionare i registri di produzione archiviati relativi a ordini completati da 12 a 18 mesi fa. Un fornitore in grado di recuperare istantaneamente le specifiche del tessuto relative a un ordine del 2024 e di replicarle nel 2026 dimostra la disciplina nella gestione dei documenti necessaria per una produzione ripetuta coerente. I fornitori che non riescono a localizzare ordini storici entro 24 ore probabilmente non dispongono dell’infrastruttura documentale necessaria per garantire qualità su più cicli produttivi.
Come i processi di audit certificati ISO proteggono gli ordini all’ingrosso di uniformi
La certificazione ISO 9001 fornisce un quadro di base per la gestione della qualità, ma la profondità della certificazione è fondamentale. I rapporti dell’audit di secondo stadio descrivono in dettaglio i riscontri specifici, le azioni correttive e i tempi di verifica. Richiedere al fornitore l’ultimo rapporto di audit di sorveglianza ISO 9001, anziché soltanto il certificato. Un fornitore il cui ultimo audit abbia individuato non conformità con azioni correttive documentate dimostra un sistema di gestione della qualità effettivamente operativo. Un fornitore con zero riscontri in tre audit consecutivi ha probabilmente subito una revisione superficiale.
Per ordini di divise che richiedono conformità in materia di sicurezza, verificare se il fornitore possiede la certificazione ISO 45001 per la salute e la sicurezza sul lavoro. Una fabbrica con oltre 130 operatori qualificati distribuiti su 12 linee di produzione deve dimostrare procedure documentate per l’identificazione dei pericoli, la valutazione dei rischi e i registri della formazione sulla sicurezza per i lavoratori. Questi indicatori operativi sono fortemente correlati alla coerenza produttiva, poiché una gestione disciplinata della sicurezza richiede la stessa attenzione ai dettagli di processo propria di una gestione disciplinata della qualità.
Domande frequenti
Qual è l’indicatore di qualità più importante nella scelta di un fornitore di divise?
La verifica del campione direttamente in linea di produzione abbinata a test di lavaggio indipendenti costituisce l’indicatore di qualità più affidabile. Un campione pre-produzione sottoposto a cinque cicli di lavaggio industriali rivela problemi di restringimento, resistenza al colore e integrità delle cuciture, che invece restano nascosti nelle foto del catalogo e nei campioni appena prodotti. Questo singolo test individua circa il 70% dei difetti qualitativi più comuni.
Come funziona l’ispezione AQL per gli ordini di uniformi?
L’ispezione AQL utilizza un campionamento statistico casuale secondo la norma ISO 2859-1. Per un ordine di 1.200 pezzi con AQL 2,5, gli ispettori esaminano 80 unità selezionate casualmente. La presenza di difetti maggiori che superano una soglia prestabilita comporta il rigetto del lotto. Per i difetti critici legati alla sicurezza si applica AQL 0, il che significa che un singolo difetto comporta il rigetto dell’intero lotto, indipendentemente dalla dimensione del campione.
Su cosa dovrebbe concentrarsi una visita in fabbrica?
Concentrarsi sull’immagazzinamento dei tessuti in ambienti climatizzati, sul rapporto tra macchinari specializzati (ad esempio, macchine bartack rispetto a macchine per punti lockstitch), sull’illuminazione per il controllo qualità (minimo 750 lux) e sulla presenza di schede standardizzate per la classificazione dei difetti presso gli ispettori. La presenza o l’assenza di questi quattro indicatori predice in modo affidabile la capacità produttiva, senza richiedere competenze specifiche in ingegneria tessile.
È possibile verificare la qualità del tessuto senza un laboratorio?
I test di base sul campo includono il test di sfregamento manuale per la migrazione del colore (sfregare un panno bianco di cotone contro il tessuto per 30 secondi con pressione decisa), il test di trasmissione della luce per la densità dell’intreccio (tenere il tessuto davanti a una finestra: la visibilità di schemi a griglia indica un intreccio poco fitto) e il test di combustione per identificare la composizione delle fibre (il cotone brucia lasciando cenere; il poliestere fonde formando una pallina dura).
Con quale frequenza i fornitori di uniformi devono sottoporsi ad audit in fabbrica?
Audit iniziale sul posto prima del primo ordine, seguito da audit di sorveglianza annuali per relazioni continuative. I fornitori che producono uniformi critiche per la sicurezza devono sottoporsi ad audit ogni sei mesi. La certificazione ISO 9001 integra, ma non sostituisce, gli audit condotti direttamente dall’acquirente, poiché gli organismi di certificazione potrebbero non ispezionare le linee di produzione che realizzano il tessuto e i requisiti di design specifici dell’acquirente.
Quali registrazioni deve tenere un fornitore di uniformi orientato alla qualità?
Un fornitore professionale archivia certificati del mulino tessile, tracciabilità dei lotti di tintura, specifiche del filo, modelli per il taglio, file di digitalizzazione per ricamo, rapporti di ispezione per ogni lotto e registri di approvazione dei campioni pre-produzione. La capacità di recuperare, entro 24 ore, la documentazione completa relativa a un ordine risalente a due anni fa distingue i fornitori sistematici da quelli opportunistici.