
 EN


Waarom een leveranciersbeoordeling ter plaatse belangrijker is dan catalogusmonsters
Een kledingfabrikant uit Shenzhen, opgericht in 2013, onderging onlangs een audit van de toeleveringsketen voor een Europese distributeur van auto-onderdelen. De distributeur had aanvankelijk drie fabrieken op de shortlist gezet op basis van websitepresentaties en digitale catalogi. Alle drie leverden vergelijkbare prijzen en vergelijkbare stofmonsters. Tijdens het bezoek ter plaatse kwamen echter aanzienlijke verschillen aan het licht. Een fabriek beschikte over twaalf geautomatiseerde snijlijnen met real-time productietracking; een andere bedrijf voerde zes semi-manuele lijnen met handgeschreven werkopdrachten. De derde faciliteit, ondanks de laagste prijs, hield geen georganiseerde partijregistratie van stoffen bij—wat betekende dat consistentie bij herhaalde bestellingen onmogelijk te garanderen was.
De kloof tussen digitale presentaties en daadwerkelijke productiekwaliteit
Elk uniformleverancier presenteert gepolijste digitale catalogi, vaak met dezelfde stockfoto’s die rondgaan op Alibaba en branchetradeplatforms. Een onderzoek uit 2025 van een kledinginkoopadviesbureau toonde aan dat 62% van de eerstekoopklanten de initiële leveranciersmonsters beoordeelde als ‘aan verwachtingen voldoende’, terwijl slechts 41% de daadwerkelijke bulklevering op dezelfde manier beoordeelde. De kloof ontstaat door monsteroptimalisatie: een fabrikant kan bijvoorbeeld drie perfecte preproductiemonsters maken met behulp van zijn meest ervaren kleermaker en hoogwaardigste stof, specifiek gereserveerd voor het maken van monsters, en vervolgens overschakelen naar standaardkwaliteitsmaterialen en beginnende naaisters voor de productielopende.
Het dichten van deze kloof vereist het verifiëren van drie aspecten voordat een groothandelsbestelling wordt geplaatst. Ten eerste moet u een productiehalmonster aanvragen in plaats van een showroommonster. Een productiehalmonster komt direct van de actieve productielijn en wordt vervaardigd met dezelfde stofrollen, naaistations en werknemers die ook uw daadwerkelijke bestelling zullen uitvoeren. Ten tweede moet u kwaliteitscontroleverslagen op partijniveau aanvragen van de meest recente 3–5 orders die vergelijkbaar zijn met uw order wat betreft stoftype en hoeveelheid. Ten derde moet u bevestigen dat de uniformleverancier gescheiden teams heeft voor monsterkeuring en productiekwaliteitsinspectie, in plaats van één persoon die beide functies vervult. Functiescheiding vermindert de neiging om kwaliteit die aan de grens ligt toch goed te keuren.
Wat een fabrieksbezoek onthult over de productiecapaciteit
Een fabrieksbezoek moet zich richten op drie zones: stofopslag, snij- en naaibanden, en kwaliteitscontrole van eindproducten. Bij stofopslag zijn temperatuur- en vochtigheidsregeling van belang. Katoen en katoenmixstoffen die worden opgeslagen bij ongecontroleerde luchtvochtigheid boven 65% RH, kunnen schimmel ontwikkelen die de treksterkte van de vezels met 15–20% vermindert, nog voordat er zichtbare tekenen verschijnen. Een professionele uniformleverancier handhaaft klimaatgecontroleerde stofmagazijnen bij 20–25°C en 45–55% relatieve vochtigheid, vaak met geregistreerde omgevingsmonitoring.
Tel op de snij- en naaivloer de verhouding tussen gespecialiseerde machines en algemene lockstitch-machines. Een leverancier die industriële werkkleding verwerkt, moet minstens één bartack-machine per zes lockstitch-stations hebben voor versterkte zakhoeken, riemlussen en belaste punten. Het ontbreken van speciale bartack- of chainstitch-machines wijst erop dat de fabriek voornamelijk modekleding produceert, niet dragende werkkleding. Controleer of de kwaliteitscontrolestation voldoende verlicht is—minimaal 750 lux, zoals aanbevolen door ISO 8995 voor textielinspectie—and of inspecteurs gestandaardiseerde gebrekenclassificatiekaarten gebruiken in plaats van persoonlijke beoordeling.
Praktijkvoorbeeld: Hoe monsteronderzoek een stofprobleem bij een uniformleverancier blootlegde
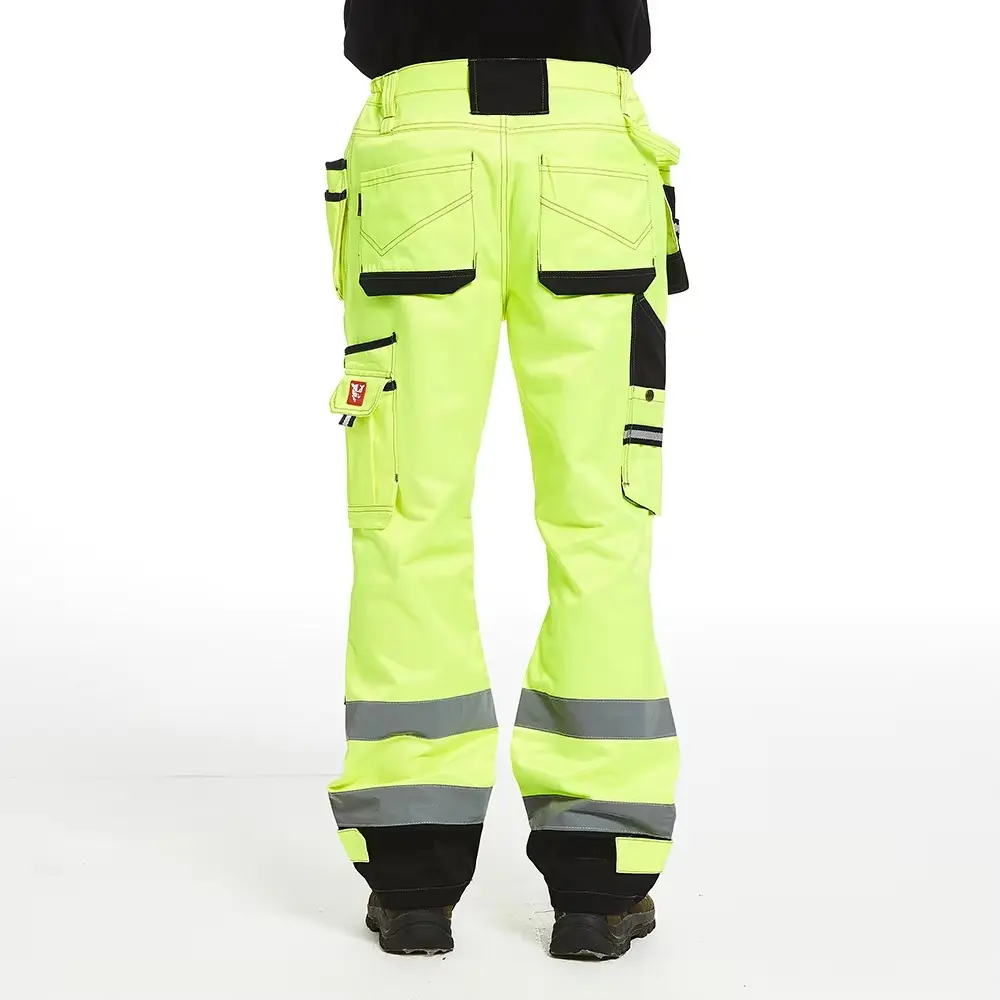
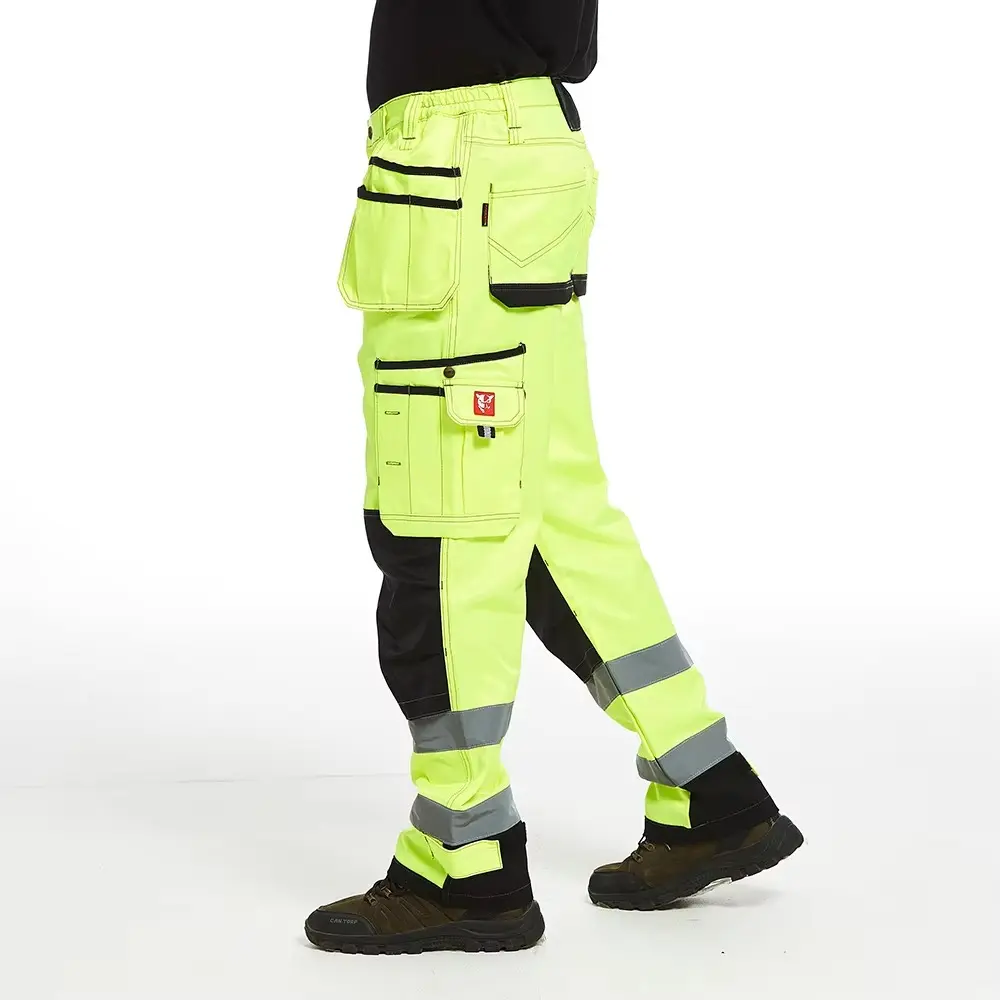
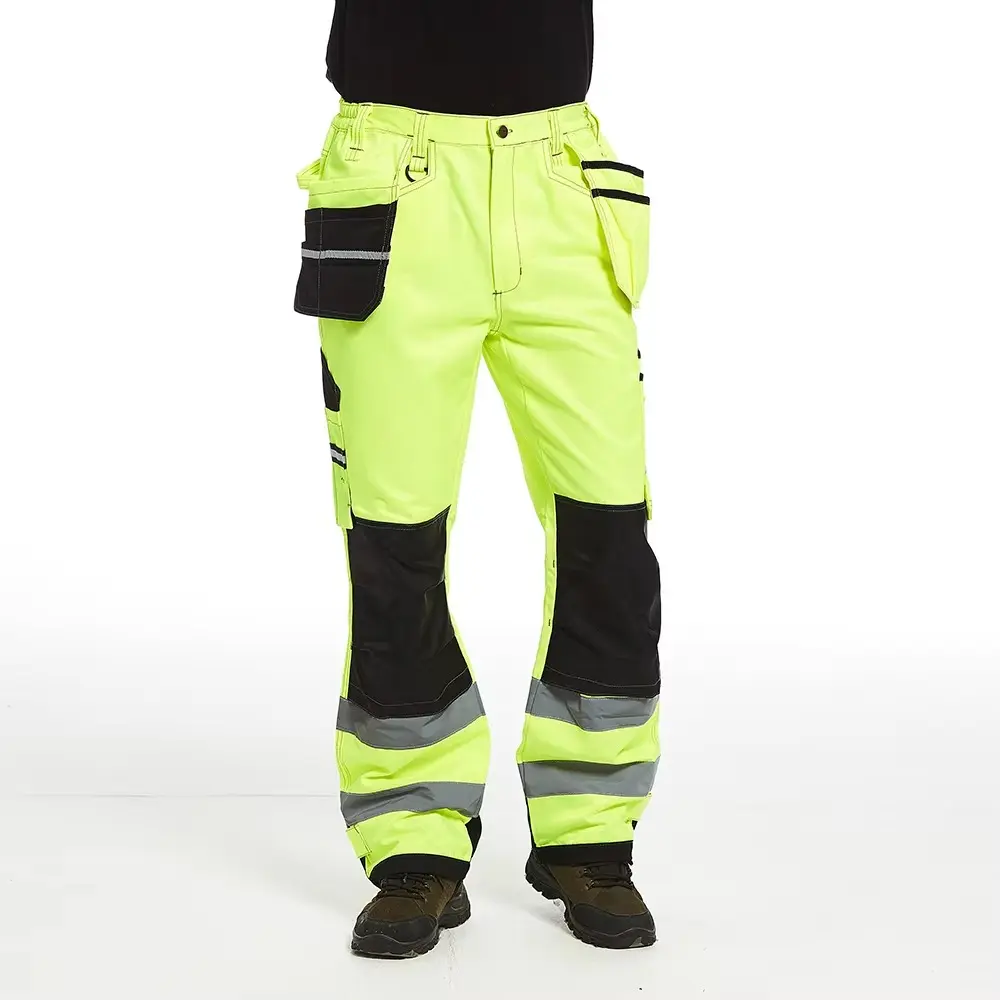
Een inkoopteam van een bouwbedrijf bestelde 1.200 paar cargo-werkbroeken met versterkte knieën. Het preproductieproefexemplaar leek uitstekend — nette stiksels, stevige stof, juiste zakuitlijning. Het team verzocht vervolgens om een tweede proefexemplaar, maar specificeerde dat dit exemplaar vijf keer moest worden gewassen volgens de ISO 6330-procedures voor industriële wasbeurten voordat het werd geïnspecteerd. Na vijf wasbeurten bij 60 °C was de zogenaamd ‘voorgekrompen’ stof 8,3 % in lengte en 4,1 % in breedte gekrompen. De versterkingspanelen op de knieën, oorspronkelijk perfect uitgelijnd, zaten nu twee inch boven de werkelijke kniepositie.
De oorzaak lag bij de uniformleverancier met stof die alleen mechanisch was verdund in plaats van volledig sanforiseerd. Mechanische verdichting vermindert de resterende krimp tot ongeveer 3–4%, terwijl sanforisatie deze onder de 1% brengt. De extra wass-testvereiste bespaarde de koper op het ontvangen van 1.200 paar functioneel defecte werkbroeken. De gecorrigeerde productieloop gebruikte sanforiseerde stof en leverde krimpcijfers onder de 0,8%.
Technische kwaliteitsverificatiemethoden voor professionele kopers
Begrip van AQL-inspectienormen voor kledingbestellingen
AQL staat voor Acceptable Quality Level (aanvaardbaar kwaliteitsniveau), gedefinieerd volgens ISO 2859-1 (gelijkwaardig aan ANSI/ASQ Z1.4). Voor kledingbestellingen zijn de standaard AQL-niveaus: AQL 2,5 voor algemene uitstraling (stofdefecten, kleurafwijkingen, bedrukkingsfouten), AQL 4,0 voor afmetingen (mouwlengte, borstbreedte, binnenbeenmaat tolerantie) en AQL 0 (nuldefect) voor kritieke veiligheidskenmerken zoals de plaatsing van reflecterend tape op hoge-zichtbaarheidsuniformen.
Het inspectieproces verloopt via willekeurige steekproeven. Voor een partij van 1.200 stuks vereist AQL 2,5 Niveau II steekproeven het inspecteren van 80 willekeurig geselecteerde stuks. Als zeven of minder stuks grote gebreken vertonen, wordt de partij goedgekeurd. Bij acht gebreken wordt de partij afgekeurd, en kan de koper de gehele bestelling weigeren of 100% herinspectie op kosten van de leverancier eisen. Elke uniformleverancier het naleven van AQL-protocollen levert inspectierapporten op waarin elk gebrek per classificatie, locatie en fotobewijs wordt vermeld.
Stoftestprotocollen buiten visuele inspectie om
Uitsluitend visuele inspectie kan niet alle kwaliteitsproblemen van stof detecteren. Drie laboratoriumtests leveren objectieve gegevens. Een Martindale-slijttest volgens ISO 12947-2 wrijft stof tegen een standaard schuurmiddel onder gecontroleerde druk en registreert het aantal cycli voordat de draad breekt of onaanvaardbare pills ontstaan. Werkkledingstoffen moeten meer dan 30.000 cycli halen voor aanvaardbare duurzaamheid. Een treksterktetest volgens ISO 13934-1 meet de kracht in Newton die nodig is om een strook stof te scheuren; industriële werkstof moet minstens 400 N in de kettingsrichting verdragen.
Kleurechtheidstests beoordelen de weerstand tegen wassen, zweet en lichtbelasting. ISO 105-C06 test de wasbestendigheid door stofmonsters te wassen bij gespecificeerde temperaturen met standaardwasmiddel en een multivezel aangrenzende stof, waarna de kleuroverdracht op de aangrenzende stroken wordt gemeten met behulp van een grijsschaal van 1 (ernstige vervuiling) tot 5 (geen vervuiling). Een professionele uniformleverancier houdt eigen apparatuur voor kleurvastheidstests in stand of levert certificaten van onafhankelijke laboratoria voor elke stofpartij.
Hoe naaikwaliteit en naadsterkte te verifiëren
Het aantal steken per inch (SPI) is een snelle kwaliteitsindicator. Lockstitch-naden op werkkleding moeten 8 tot 12 SPI tellen. Bij minder dan 8 SPI ontstaan er naadopeningen waardoor de stofranden rafelen en de draad breekt onder spanning. Bij meer dan 12 SPI verzwakt excessieve naaldpenetratie het weefsel langs de naadlijn. Naadsterktesten volgens ISO 13935-2 klemmen een genaaid stofmonster in een trektester en registreren de kracht waarbij de naad breekt. Voor cargobroeken en werkjacks moet de naadsterkte in de zit- en kniegebieden meer dan 200 N bedragen.
Versterking met bar-tack-steken op de hoeken van zakken, aan de uiteinden van ritsen en op de riemlussen vereist een afzonderlijke inspectie. Een bar-tack-machine maakt ongeveer 28–42 zigzagsteken in een strak patroon dat 3–5 mm bedekt. Door bar-tack-punten handmatig te trekken met een kracht van ongeveer 5 kg gedurende vijf seconden wordt gecontroleerd of de versterking daadwerkelijk de naad versterkt of slechts een decoratief element is. Kwaliteitsbewuste uniformleveranciers gebruiken bar-tacks als structurele versterking, niet als cosmetische steken.
Een langetermijnleveranciersrelatie opbouwen via gestructureerde kwaliteitscontroles
De rol van productiearchieven bij consistentie bij herbestellingen
Op maat gemaakte werkkleding is zelden een eenmalige aankoop. Teams groeien, uniformen slijten en herbestellingen volgen. Toch verschillen herbestellingen vaak subtiel van de eerste partij, omdat kleurpartijen van stof variëren, draadleveranciers wijzigen en machine-instellingen afwijken. Een gestructureerde uniformleverancier houdt productierecords bij voor elke klant, inclusief certificaten van de stoffenfabriek, verfpartijnummers, draadspecificaties, patroonmallen, bestanden voor borduurdigitale bewerking en inspectierapporten.
Bij het beoordelen van potentiële leveranciers vraagt u om toegang tot bewaarde productierecords van orders die 12–18 maanden geleden zijn afgerond. Een leverancier die binnen enkele seconden de stofspecificatie van een order uit 2024 kan opvragen en deze in 2026 kan reproduceren, toont de nodige discipline op het gebied van documentatiebeheer voor consistente herhaalproductie. Leveranciers die historische orders niet binnen 24 uur kunnen lokaliseren, beschikken waarschijnlijk niet over de benodigde documentatie-infrastructuur om kwaliteit te waarborgen over meerdere productiecycli heen.
Hoe ISO-gecertificeerde auditprocessen bulkbestellingen voor uniformen beschermen
ISO 9001-certificering biedt een basis kader voor kwaliteitsmanagement, maar de diepte van de certificering is van belang. Auditrapporten van fase twee geven specifieke bevindingen, corrigerende maatregelen en verificatietijdschema’s in detail weer. Vraag de meest recente ISO 9001-toezichtauditrapport van de leverancier, in plaats van alleen het certificaat. Een leverancier wiens laatste audit niet-conformiteiten identificeerde, met gedocumenteerde corrigerende maatregelen, toont een functionerend kwaliteitsmanagementsysteem. Een leverancier met nul bevindingen over drie opeenvolgende audits heeft waarschijnlijk een oppervlakkige beoordeling ondergaan.
Voor uniformbestellingen met betrekking tot veiligheidscompliance moet worden gecontroleerd of de leverancier ISO 45001-certificering voor beroepsgezondheid en veiligheid heeft. Een fabriekshal met meer dan 130 geschoolde werknemers op 12 productielijnen moet gedocumenteerde procedures voor risico-identificatie, risicobeoordeling en registraties van veiligheidstrainingen voor werknemers kunnen tonen. Deze operationele indicatoren correleren sterk met productieconsistentie, omdat een disciplineerde veiligheidsbeheer dezelfde aandacht voor procesdetails vereist als een disciplineerde kwaliteitsbeheer.
Veelgestelde Vragen
Wat is de belangrijkste kwaliteitsindicator bij het kiezen van een uniformleverancier?
Verificatie van productiehalmonsters in combinatie met onafhankelijke wasproeven vormt de meest betrouwbare kwaliteitsindicator. Een preproductiemonster dat vijf industriële wascycli heeft doorlopen, onthult krimp, kleurvastheid en naadintegriteitsproblemen die in catalogusfoto’s en verse monsters verborgen blijven. Deze enkele test detecteert ongeveer 70% van de meest voorkomende kwaliteitsfouten.
Hoe werkt de AQL-inspectie voor uniformbestellingen?
De AQL-inspectie maakt gebruik van willekeurige statistische steekproeven volgens ISO 2859-1. Voor een bestelling van 1.200 stuks bij AQL 2,5 onderzoeken inspecteurs 80 willekeurig geselecteerde eenheden. Als het aantal belangrijke gebreken een drempelwaarde overschrijdt, wordt de hele partij afgewezen. Kritieke veiligheidsgebreken vallen onder AQL 0, wat betekent dat één enkel geval al leidt tot afwijzing van de gehele partij, ongeacht de grootte van de steekproef.
Waar moet een fabrieksbezoek op gericht zijn?
Richt de aandacht op klimaatgeregelde stofopslag, gespecialiseerde machineverhoudingen (bartack per lockstitch), kwaliteitscontroleverlichting van minimaal 750 lux en of inspecteurs gestandaardiseerde gebrekkaarten gebruiken. Het aanwezig of afwezig zijn van deze vier indicatoren voorspelt betrouwbaar de productiemogelijkheden, zonder dat textieltechnische expertise vereist is.
Kan de kwaliteit van stof worden geverifieerd zonder een laboratorium?
Basisveldtests omvatten de handwrijfproef voor kleuroverdracht (wrijf een witte katoenen doek 30 seconden lang met stevige druk over de stof), de lichtdoorlatingsproef voor weefdichtheid (hou de stof tegen een raam—zichtbare rasterpatronen wijzen op een losse weefselstructuur) en de verbrandingsproef voor vezelinhoud (katoen brandt tot as; polyester smelt tot een harde bolletjesvorm).
Hoe vaak moeten uniformleveranciers fabrieksaudits ondergaan?
Een eerste audit ter plaatse vóór de eerste bestelling, gevolgd door jaarlijkse surveillance-audits voor duurzame samenwerkingen. Leveranciers die veiligheidskritieke uniformen produceren, moeten elke zes maanden een audit ondergaan. ISO 9001-certificering vormt een aanvulling, maar vervangt geen door de koper uitgevoerde audits, omdat certificatie-instellingen mogelijk geen inspectie uitvoeren van productielijnen die specifiek de stoffen en ontwerpvereisten van de koper verwerken.
Welke documenten moet een kwaliteitsgerichte uniformleverancier bijhouden?
Een professionele leverancier archiveert certificaten van weverijen, tracking van verfpartijen, draadspecificaties, patroonsjablonen, bestanden voor borduurdigitale conversie, inspectierapporten per batch en goedkeuringsdocumenten voor preproductieproeven. Het vermogen om de volledige productiedossier van een twee jaar oude order binnen 24 uur op te halen, onderscheidt systematische leveranciers van opportunistische fabrikanten.