
 EN


現地サプライヤー評価がカタログサンプルよりも重要である理由
2013年に設立された深圳の衣料品メーカーが、欧州の自動車部品卸売業者によるサプライチェーン監査を受けました。この卸売業者は当初、各社のウェブサイト紹介資料およびデジタルカタログをもとに3社を候補に選定しました。3社とも提示した価格は類似しており、提出された生地見本も同等の品質でした。しかし、実際に工場を訪問したところ、顕著な差異が明らかになりました。1社は12台の自動裁断ラインを稼働させ、生産状況をリアルタイムで追跡していました。もう1社は6台の半手動式裁断ラインを運用しており、作業指示書は手書きでした。そして3社目は最も低価格を提示しましたが、生地のロット管理記録を一切整備しておらず、再発注時の品質の一貫性を保証できませんでした。
デジタル資料と実際の生産品質の間にあるギャップ
どれも ユニフォームサプライヤー 洗練されたデジタルカタログを提供していますが、その多くはアリババや業界のトレードプラットフォームで広く使われている同一のストック写真を流用しています。2025年に衣料品調達コンサルティング会社が実施した調査によると、初めて取引するバイヤーの62%が、サプライヤーから受け取った初期サンプルを「期待通り」と評価しましたが、実際に量産品を納入された段階で同様に「期待通り」と評価したのは41%にとどまりました。この乖離の原因は、サンプル最適化にあります。つまり、メーカーは、最も経験豊富な裁縫師と、サンプリング専用に確保された最高品質の生地を用いて、3点の完璧な試作サンプルを製作する一方で、量産時には標準グレードの素材と若手の縫製スタッフに切り替えるという手法を採っているのです。
このギャップを解消するには、大量注文を発注する前に、以下の3つの点を確認する必要があります。まず、ショールームのサンプルではなく、生産現場で実際に製造されたサンプルを依頼してください。生産現場のサンプルは、実際の注文と同じ生地ロール、縫製工程、作業者を用いて、稼働中の生産ラインから直接採取されます。次に、ご注文と同様の生地種類および数量で最近3~5件実施された納品分について、ロット単位の品質管理記録を請求してください。第三に、 ユニフォームサプライヤー サンプル承認と量産品の品質検査を担当するチームが別々に設置されているかを確認してください。つまり、同一人物が両方の業務を兼任してはいけません。職務の分離により、品質基準 borderline(ぎりぎり)の製品を無理に合格させる動機が弱まります。
工場見学が明らかにする生産能力
工場見学では、生地保管エリア、裁断・縫製ライン、完成品の品質管理の3つのゾーンに焦点を当てるべきです。生地保管エリアでは、温度と湿度の管理が重要です。湿度が65%RHを超える制御されていない環境で綿や綿混紡生地を保管すると、目に見える症状が出る前にカビが発生し、繊維の引張強度が15~20%低下します。専門の ユニフォームサプライヤー 業者は、通常、環境モニタリングを記録しながら、20~25℃、相対湿度45~55%に制御された生地倉庫を運用しています。
裁断・縫製工程において、専用機械と汎用のロックステッチミシンの台数比率を確認します。産業用作業服を扱うサプライヤーは、ポケットの角部、ベルトループ、および負荷のかかる部位の補強のために、ロックステッチ作業台6台につき少なくとも1台のバータックミシンを稼働させる必要があります。専用のバータックミシンやチェーンステッチミシンが設置されていない場合、その工場は主にファッション向け衣料品を生産しており、荷重を支える作業服には対応していない可能性があります。品質管理工程では、十分な照度(テキスタイル検査のISO 8995推奨基準である最低750ルクス)が確保されているか、また検査員が個人的な判断ではなく、標準化された欠陥分類カードを用いて検査を行っているかを確認してください。
実例:サンプル試験によって制服サプライヤーの生地問題を発見した事例
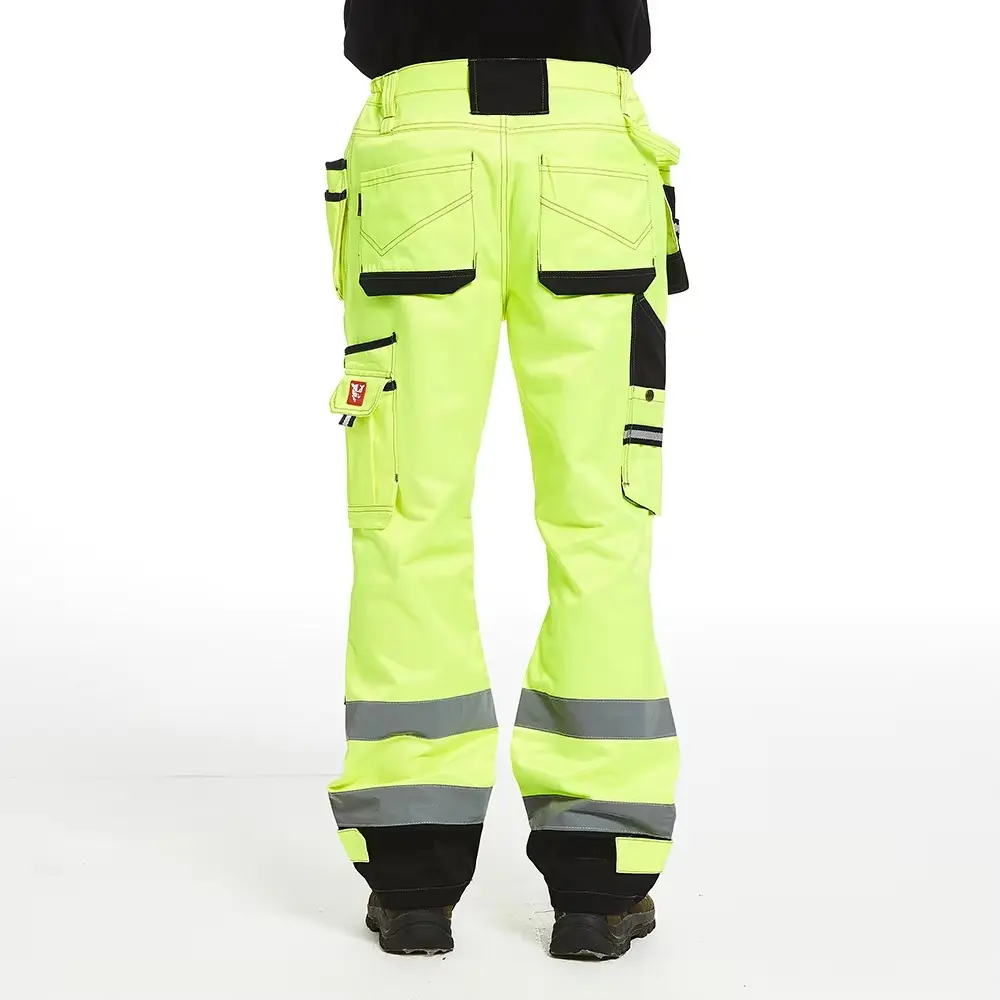
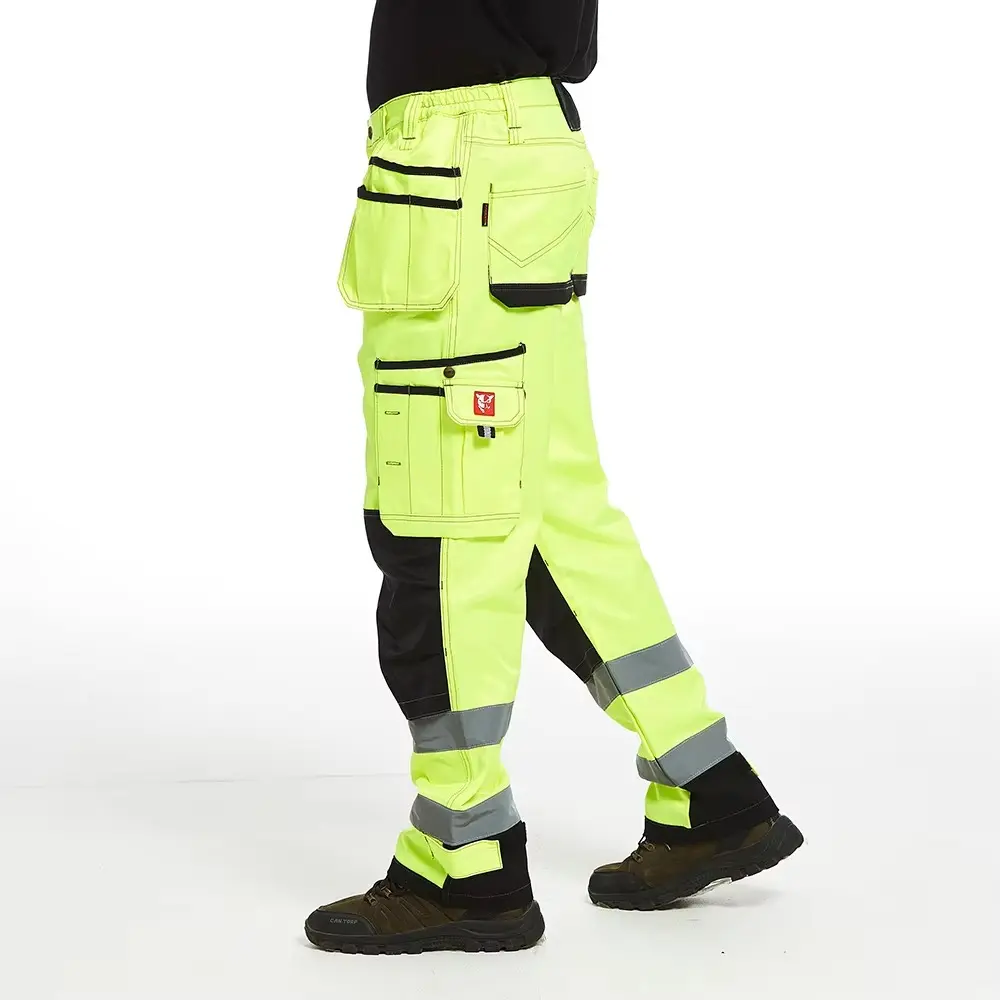
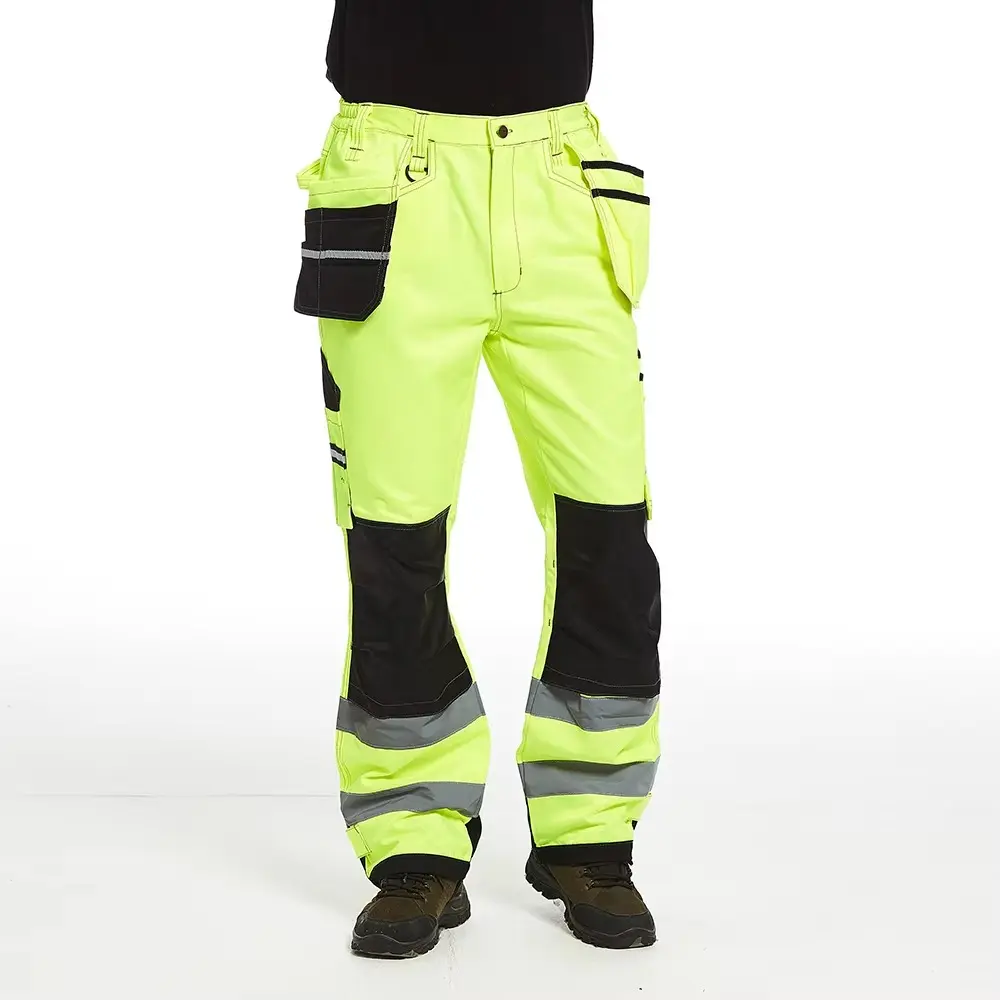
建設会社の調達チームが、膝部補強付き作業用カーゴパンツ1,200足を発注しました。量産前のサンプルは非常に良好で、縫製がきれい、生地が丈夫、ポケットの位置も正確でした。その後、チームは2回目のサンプルを依頼し、ISO 6330に準拠した工業用洗濯工程を5回実施した後に検品することを明記しました。60℃で5回洗濯した後、本来「予縮加工済み」とされていた生地は、縦方向に8.3%、横方向に4.1%収縮しました。また、当初は膝の位置に正確に配置されていた補強パネルが、実際の膝位置より約5cm上にずれてしまいました。
根本原因は ユニフォームサプライヤー フルサンフォライズ処理ではなく、機械的コンパクティングのみを施した生地を使用していました。機械的コンパクティングでは残留収縮率を約3~4%まで低減できますが、フルサンフォライズ処理では1%未満まで抑えられます。追加の洗濯試験要件により、バイヤーは機能不全の作業用パンツ1,200本分の納品を免れました。修正後の量産ではサンフォライズ済み生地が使用され、収縮率は0.8%未満に抑えられました。
プロのバイヤー向け技術的品質検証手法
アパレル発注におけるAQL検査基準の理解
AQL(許容品質水準)とは、ISO 2859-1(米国規格ANSI/ASQ Z1.4と同等)で定義される指標です。アパレル発注においては、一般的なAQLレベルとして以下が採用されます:外観に関する項目(生地の欠陥、色ムラ、プリントミスなど)にはAQL 2.5、寸法に関する項目(袖丈、胸囲、股下などの公差)にはAQL 4.0、高視認性ユニフォームにおける反射テープの配置など、安全性に直結する重大な項目にはAQL 0(ゼロ欠陥)が適用されます。
検査プロセスはランダムサンプリング方式で実施されます。1,200台のロットの場合、AQL 2.5レベルIIのサンプリングでは、80点をランダムに選定して検査します。重大な欠陥が7個以下であればロットは合格となります。欠陥が8個に達した場合、ロットは不合格となり、バイヤーは全注文を拒否するか、サプライヤー負担による全数再検査を要求できます。 ユニフォームサプライヤー aQL手順に従った検査では、各欠陥について分類・位置・写真による証拠を明記した検査報告書が提供されます。
外観検査を超えた生地試験手順
外観検査だけでは、生地の品質問題をすべて検出することはできません。客観的なデータを得るには、以下の3つの実験室試験が必要です。マーティンデール耐磨耗試験(ISO 12947-2)では、標準的な研磨材に対して一定の圧力をかけながら生地を往復摩擦させ、糸の断裂や許容できないピリングが発生するまでの摩擦回数を記録します。作業服用生地は、耐久性として3万回以上を満たす必要があります。引張強度試験(ISO 13934-1)では、生地の試験片を引っ張って破断させるのに必要な力をニュートン(N)で測定します。産業用作業服では、経糸方向の引張強度が少なくとも400N以上であることが求められます。
色牢度試験は、洗濯・汗・光に対する色落ちの抵抗性を評価します。洗濯堅牢度はISO 105-C06に従い、規定温度で標準洗剤と多繊維隣接布とともに試験布を洗浄した後、隣接布への色移りをグレースケール(1:著しい汚染、5:汚染なし)で評価します。専門的 ユニフォームサプライヤー 自社内で色牢度試験設備を保有している、または各生地ロットごとに第三者機関の試験成績書を提出している。
縫製品質および縫い目強度の確認方法
ステッチ数(SPI:1インチあたりのステッチ数)は、品質を素早く判断する指標です。作業服のロックステッチ縫いでは、8~12SPIが適正範囲です。8SPI未満では、縫い目間隔が広すぎて布端がほつれやすく、張力がかかった際に糸が切れやすくなります。12SPIを超えると、針の刺しすぎにより縫い目周辺の生地が弱まります。ISO 13935-2に準拠した縫い目強度試験では、縫製済みの生地サンプルを引張試験機で固定し、縫い目が破断する際の荷重を測定します。荷物運搬用パンツや作業用ジャケットでは、お尻や膝などの部位において、縫い目強度が200N以上である必要があります。
ポケットの角、ジッパーの端部、ベルトループに施されるバー・タック補強は、個別に検査する必要があります。バー・タック専用機は、3~5mmの範囲を密に覆う約28~42本のジグザグステッチを形成します。バー・タック部分を手で引っ張り、約5kgの力を5秒間加える引張試験により、その補強が実際に縫い目を強化しているのか、単なる装飾に過ぎないのかを確認できます。品質を重視するユニフォームメーカーでは、バー・タックは見た目を整えるためではなく、構造的な補強として施されます。
体系的な品質チェックを通じた長期的なサプライヤー関係の構築
生産記録アーカイブが再注文時の品質一貫性に果たす役割
カスタムワークウェアは、通常一度限りの購入ではありません。チームは拡大し、ユニフォームは摩耗し、再注文が発生します。しかし、再注文品は、染色ロットのばらつき、糸のサプライヤー変更、機械のキャリブレーションずれなどにより、初回ロットとわずかに異なる場合があります。体系的な ユニフォームサプライヤー 各顧客ごとの生産記録を管理し、生地メーカーの証明書、染色ロット番号、糸仕様、パターンテンプレート、刺繍データ化ファイル、検品報告書などをアーカイブしています。
潜在的なサプライヤーを評価する際は、過去12~18か月以内に完了した注文のアーカイブ済み生産記録を提示してもらうよう依頼してください。たとえば、2024年の注文で使用した生地仕様を即座に特定し、2026年に再現できるサプライヤーは、継続的なリピート生産に不可欠な記録管理の厳密さを備えていることを示します。一方、過去の注文記録を24時間以内に特定できないサプライヤーは、複数回の生産サイクルにわたって品質を維持するための文書管理体制が整っていない可能性が高いです。
ISO認証済み監査プロセスが大量ユニフォーム注文を守る仕組み
ISO 9001認証は、品質マネジメントの基本的な枠組みを提供しますが、その審査の深さが重要です。第2段階審査報告書には、具体的な審査結果、是正措置、および確認のタイムラインが詳細に記載されています。サプライヤーに対しては、単に認証証明書ではなく、最新のISO 9001監視審査報告書を請求してください。直近の審査で不適合事項が指摘され、それに基づく是正措置が文書化されているサプライヤーは、機能している品質マネジメントシステムを有していると判断できます。一方、3回連続で不適合事項が一切見つからなかったサプライヤーは、審査が表面的であった可能性が高いです。
安全規制に準拠した一括注文の場合、サプライヤーがISO 45001(職場の健康と安全に関する認証)を取得しているか確認してください。12の生産ラインで130名以上の熟練作業員が稼働する工場では、危険源の特定、リスク評価の手順、および従業員向け安全教育の記録といった文書化された取り組みが求められます。こうした運用指標は、生産の安定性と強く相関します。なぜなら、厳格な安全管理には、厳格な品質管理と同様に、工程の細部への注意が不可欠だからです。
よく 聞かれる 質問
ユニフォームサプライヤーを選ぶ際、最も重要な品質指標は何ですか?
生産現場でのサンプル検証と独立した洗濯試験を組み合わせた方法が、最も信頼性の高い品質指標です。量産前のサンプルを工業用洗浄工程で5回繰り返し洗浄することで、カタログ写真や新品サンプルでは隠れがちな収縮率、色落ち、縫製の耐久性などの問題を明らかにできます。この単一の試験で、一般的な品質不具合の約70%を検出できます。
均一な注文品に対するAQL検査はどのように行われますか?
AQL検査は、ISO 2859-1に基づくランダムな統計的サンプリングを用います。AQL 2.5の1,200点の注文の場合、検査員はランダムに選ばれた80点を検査します。重大な欠陥が所定の閾値を超えた場合、そのロットは不合格となります。また、安全性に関わる重大な欠陥(クリティカル欠陥)についてはAQL 0が適用され、サンプルサイズに関係なく、たった1件の不具合でも全ロットが不合格とされます。
工場見学では何に重点を置けばよいですか?
温度・湿度管理された生地保管エリア、専用機械の構成比率(バータックミシン対ロックステッチミシンの比率)、最低750ルクスの品質検査用照明、および検査員が標準化された欠陥判定カードを実際に使用しているかどうかの4点に注目してください。これら4つの指標の有無は、繊維工学の専門知識を必要とせずに、生産能力を信頼性高く予測できます。
実験室を使わずに生地の品質を確認することは可能ですか?
基本的なフィールドテストには、色移りを確認するための「手こすりテスト」(白い綿布を布地に強く押し付けながら30秒間こする)、織り密度を確認するための「光透過テスト」(布地を窓にかざして、格子状の模様が透けて見えるかどうかを確認。透けて見える場合は織りが緩い)、および繊維組成を確認するための「燃焼テスト」(綿は灰になり、ポリエステルは固い玉状に溶ける)が含まれます。
ユニフォームのサプライヤーは、どのくらいの頻度で工場監査を受けるべきですか?
初回発注前には現地での初期監査を実施し、その後は継続的な取引関係において年1回のモニタリング監査を行います。安全上重要なユニフォームを製造するサプライヤーについては、6か月ごとの監査が求められます。ISO 9001認証は補完的措置となりますが、購入者が実施する監査の代替にはなりません。というのも、認証機関は、購入者の特定の生地やデザイン要件に対応した生産ラインを必ずしも検査しないからです。
品質重視のユニフォームサプライヤーが保持すべき記録には何がありますか?
専門的なサプライヤーは、生地工場の証明書、染色ロット追跡情報、糸の仕様、パターンテンプレート、刺繍データ化ファイル、ロットごとの検査報告書、および量産前のサンプル承認記録を一元管理しています。2年前の注文についても24時間以内に全生産記録を検索・提供できる能力こそが、体系的なサプライヤーと機会主義的な製造業者を明確に分ける基準です。