
 EN


Mengapa Penilaian Pembekal Di Lokasi Lebih Penting Daripada Sampel Katalog
Sebuah pengilang pakaian di Shenzhen yang ditubuhkan pada tahun 2013 baru-baru ini menjalani audit rantai bekalan untuk sebuah pengedar komponen automotif Eropah. Pengedar tersebut pada mulanya memilih tiga kilang berdasarkan persembahan laman web dan katalog digital. Ketiga-tiga kilang itu memberikan harga yang serupa serta contoh kain yang boleh dibandingkan. Namun semasa lawatan di lokasi, perbezaan ketara muncul. Satu kilang mengendalikan dua belas talian pemotongan automatik dengan penjejakkan pengeluaran secara masa nyata; kilang kedua mengendalikan enam talian separa-manual dengan arahan kerja yang ditulis tangan. Fasiliti ketiga, walaupun menawarkan harga terendah, tidak menyimpan rekod kelompok kain secara tersusun—maksudnya, konsistensi pesanan ulangan tidak dapat dijamin.
Jurang Antara Persembahan Digital dan Kualiti Pengeluaran Sebenar
Setiap pembekal seragam membentangkan katalog digital yang licin, kerap menggunakan fotografi stok yang sama yang diedarkan di seluruh platform Alibaba dan platform perdagangan industri. Satu kajian pada 2025 oleh sebuah syarikat perunding sumber pakaian mendapati bahawa 62% pembeli baru menilai sampel awal pembekal sebagai "memenuhi jangkaan", tetapi hanya 41% yang memberikan penilaian yang sama terhadap penghantaran pukal sebenar. Jurang ini timbul daripada pengoptimuman sampel—sebuah kilang mungkin menghasilkan tiga sampel pra-pengeluaran yang sempurna dengan menggunakan tukang jahit paling berpengalaman dan fabrik gred tertinggi yang dikhususkan khas untuk pengambilan sampel, kemudian beralih kepada bahan gred piawai dan jurujahit junior untuk kelompok pengeluaran.
Menutup jurang ini memerlukan pengesahan tiga aspek sebelum menempah secara pukal. Pertama, minta sampel dari lantai pengeluaran, bukan sampel dari ruang pameran. Sampel dari lantai pengeluaran datang terus daripada talian pengeluaran aktif dengan menggunakan gulungan fabrik, stesen jahitan, dan pekerja yang sama yang akan melaksanakan pesanan sebenar. Kedua, minta rekod kawalan kualiti tahap kelompok daripada 3–5 pesanan terkini yang serupa dengan pesanan anda dari segi jenis fabrik dan kuantiti. Ketiga, sahkan bahawa pembekal seragam mengekalkan pasukan berasingan untuk kelulusan sampel dan pemeriksaan kualiti pengeluaran, bukan memberikan kedua-dua fungsi tersebut kepada orang yang sama. Pemisahan tugas mengurangkan dorongan untuk meluluskan kualiti yang hampir sempadan.
Apa yang Didedahkan oleh Lawatan Kilang Mengenai Keupayaan Pengeluaran
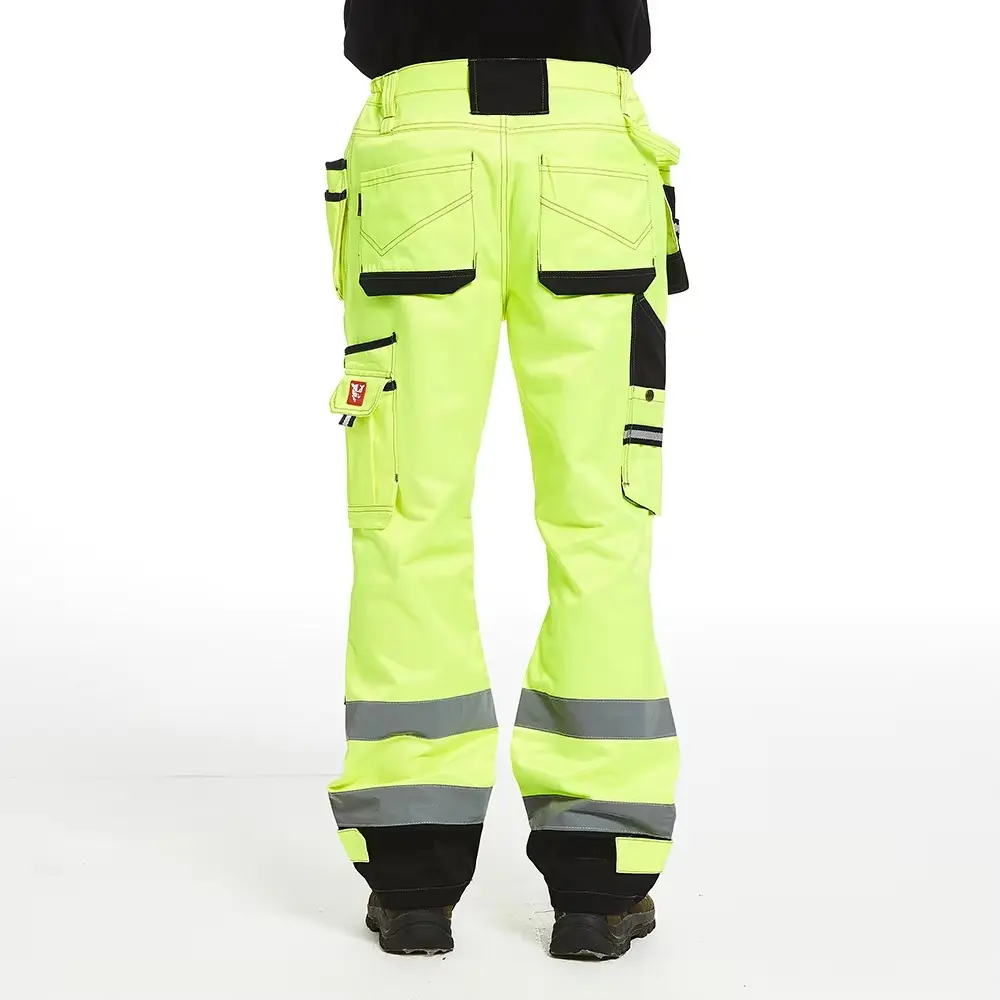
Lawatan kilang harus difokuskan pada tiga zon: storan fabrik, garis pemotongan dan jahitan, serta kawalan kualiti barang siap. Dalam storan fabrik, pengawalan suhu dan kelembapan adalah penting. Fabrik kapas dan campuran kapas yang disimpan dalam kelembapan tidak terkawal di atas 65% RH boleh mengalami kulat yang melemahkan kekuatan tegangan gentian sebanyak 15–20% sebelum sebarang tanda kelihatan muncul. Seorang profesional pembekal seragam menyelenggara gudang fabrik berpengawal iklim pada suhu 20–25°C dan kelembapan relatif 45–55%, biasanya dengan pemantauan persekitaran yang direkodkan.
Di lantai pemotongan dan penjahitan, kira nisbah mesin khas kepada mesin jahit lurus tujuan am. Pembekal yang mengendalikan pakaian kerja industri harus mengoperasikan sekurang-kurangnya satu mesin bartack bagi setiap enam stesen jahit lurus untuk mengukuhkan sudut poket, gelung tali pinggang, dan titik tekanan. Ketidakhadiran mesin bartack atau mesin jahit rantai khusus menunjukkan bahawa kilang tersebut terutamanya mengendalikan pakaian fesyen, bukan pakaian kerja yang menanggung beban. Semak sama ada stesen kawalan kualiti beroperasi di bawah pencahayaan yang mencukupi—sekurang-kurangnya 750 lux seperti yang disyorkan oleh ISO 8995 untuk pemeriksaan tekstil—dan sama ada pemeriksa menggunakan kad pengkelasan cacat piawai, bukan pertimbangan peribadi.
Kes Dunia Sebenar: Bagaimana Ujian Sampel Menjejak Masalah Fabrik Pembekal Seragam
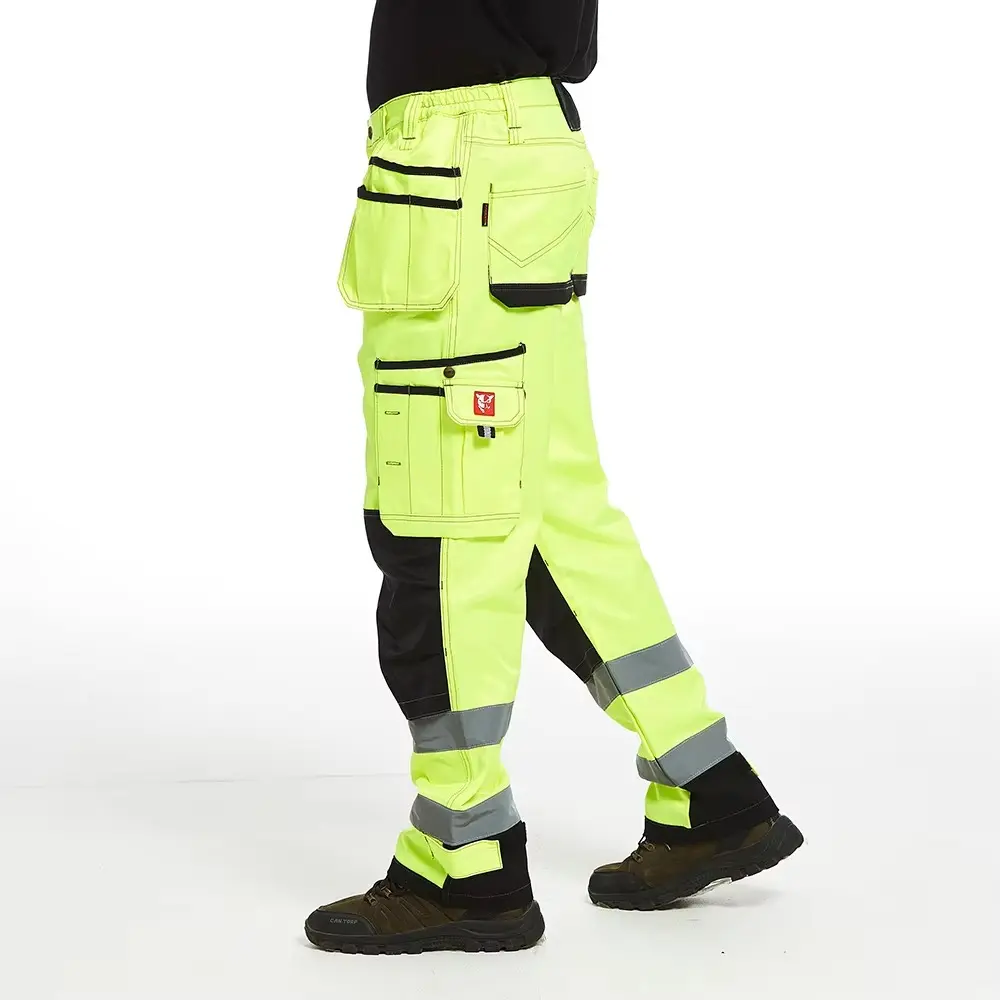
Pasukan pembelian sebuah syarikat pembinaan memesan 1,200 pasang seluar kerja kargo dengan lutut yang diperkukuh. Sampel pra-produksi kelihatan sangat baik—jahitan kemas, fabrik kukuh, dan penjajaran poket tepat. Pasukan itu kemudian meminta sampel kedua tetapi menetapkan bahawa sampel ini mesti dibasuh melalui lima kitaran basuhan industri mengikut prosedur ISO 6330 sebelum pemeriksaan. Selepas lima kali basuhan pada suhu 60°C, fabrik yang kononnya "pra-mengecut" telah mengecut sebanyak 8.3% dalam panjang dan 4.1% dalam lebar. Panel penguat lutut, yang asalnya selaras sempurna, kini berada dua inci di atas kedudukan lutut sebenar.
Punca utama boleh ditelusuri kepada pembekal seragam menggunakan fabrik yang hanya melalui pemadatan mekanikal, bukan sanforisasi penuh. Pemadatan mekanikal mengurangkan susut baki kepada kira-kira 3–4%, manakala sanforisasi mengurangkannya di bawah 1%. Keperluan ujian basuh tambahan menyelamatkan pembeli daripada menerima 1,200 pasang seluar kerja yang berfungsi secara cacat. Kelompok pengeluaran yang diperbetulkan menggunakan fabrik bersanforisasi dan memberikan kadar susut di bawah 0.8%.
Kaedah Pengesahan Kualiti Teknikal untuk Pembeli Profesional
Memahami Piawaian Pemeriksaan AQL untuk Tempahan Pakaian
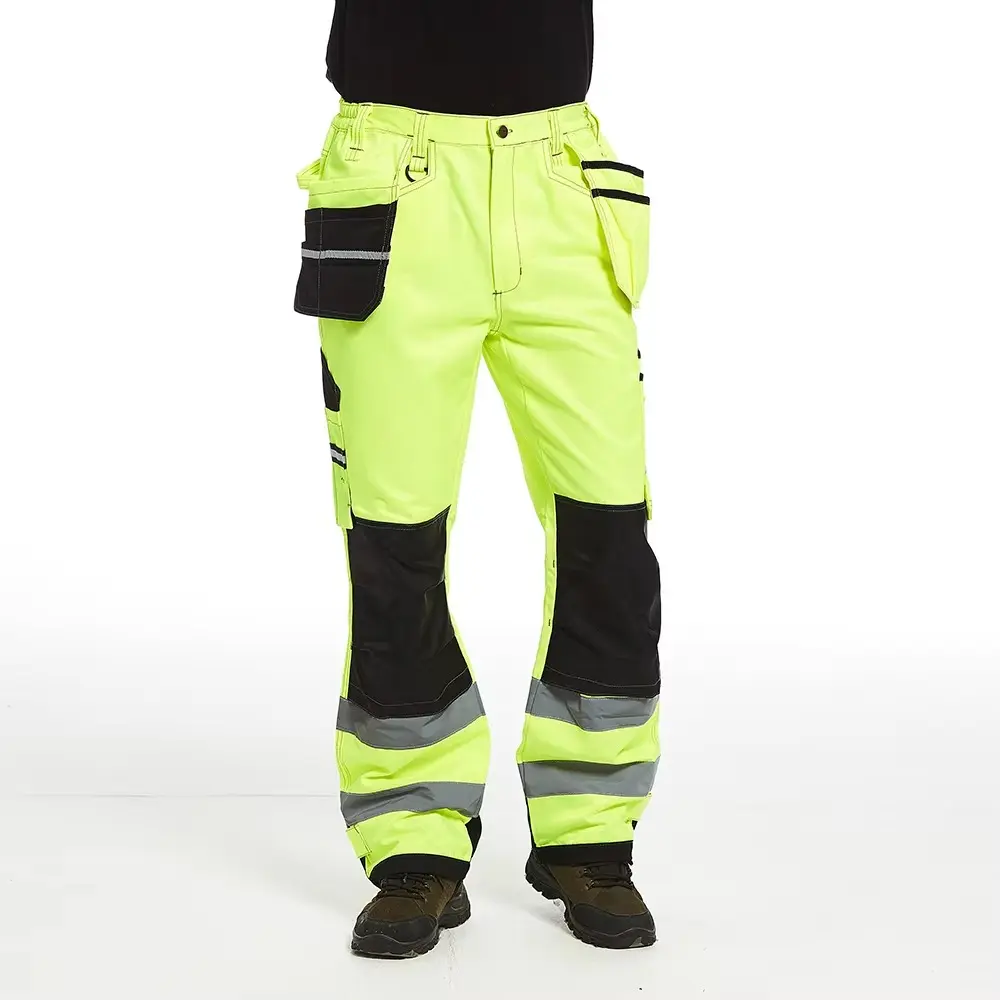
AQL bermaksud Tahap Kualiti Diterima, ditakrifkan di bawah ISO 2859-1 (setara dengan ANSI/ASQ Z1.4). Untuk tempahan pakaian, tahap AQL piawai ialah: AQL 2.5 untuk penampilan umum (cacat fabrik, variasi warna, ralat cetakan), AQL 4.0 untuk ukuran (panjang lengan, lebar dada, toleransi inseam), dan AQL 0 (tanpa cacat) untuk ciri keselamatan kritikal seperti penempatan pita reflektif pada seragam berkelihatan tinggi.
Proses pemeriksaan beroperasi melalui pensampelan rawak. Bagi satu kelompok 1,200 unit, pensampelan AQL 2.5 Tahap II memerlukan pemeriksaan terhadap 80 unit yang dipilih secara rawak. Jika tujuh atau kurang unit menunjukkan kecacatan utama, kelompok tersebut lulus. Apabila terdapat lapan kecacatan, kelompok tersebut gagal, dan pembeli boleh menolak keseluruhan pesanan atau meminta pemeriksaan semula 100% dengan kos ditanggung pihak pembekal. Mana-mana pembekal seragam mematuhi protokol AQL menyediakan laporan pemeriksaan yang menyenaraikan setiap kecacatan mengikut klasifikasi, lokasi, dan bukti gambar.
Protokol Ujian Fabrik di Luar Pemeriksaan Visual
Pemeriksaan visual sahaja tidak dapat mengesan semua isu kualiti fabrik. Tiga ujian makmal memberikan data objektif. Ujian abrasi Martindale mengikut ISO 12947-2 menggosok fabrik terhadap bahan abrasif piawai di bawah tekanan terkawal, serta merekod bilangan kitaran sebelum putusnya benang atau penggumpalan yang tidak diterima. Fabrik pakaian kerja harus melebihi 30,000 kitaran untuk ketahanan yang diterima. Ujian kekuatan tarikan mengikut ISO 13934-1 mengukur daya dalam Newton yang diperlukan untuk merobek jalur fabrik, dengan fabrik pakaian kerja industri memerlukan sekurang-kurangnya 400N dalam arah lusi.
Ujian ketahanan warna menilai rintangan terhadap pencucian, peluh, dan pendedahan cahaya. ISO 105-C06 menguji ketahanan warna terhadap pencucian dengan mencuci contoh fabrik pada suhu tertentu menggunakan detergen piawai dan fabrik bersebelahan berpemukaan pelbagai serat, kemudian mengukur pemindahan warna ke jalur bersebelahan tersebut menggunakan skala kelabu dari 1 (pewarnaan teruk) hingga 5 (tiada pewarnaan). Seorang profesional pembekal seragam menyelenggarakan peralatan ujian ketahanan warna di dalam rumah atau menyediakan sijil makmal pihak ketiga untuk setiap kelompok fabrik.
Cara Mengesahkan Kualiti Jahitan dan Kekuatan Jalinkan
Kiraan jahitan per inci (SPI) memberikan penunjuk kualiti yang pantas. Jalinkan jahitan kunci pada pakaian kerja harus berada antara 8–12 SPI. Di bawah 8 SPI, celah jalinkan membolehkan tepi fabrik berbulu dan benang putus di bawah tekanan. Di atas 12 SPI, penembusan jarum yang berlebihan melemahkan fabrik sepanjang garis jalinkan. Ujian kekuatan jalinkan mengikut ISO 13935-2 memegang sampel fabrik yang dijahit dalam pengujian regangan dan merekod daya di mana jalinkan itu pecah. Untuk seluar kargo dan jaket kerja, kekuatan jalinkan harus melebihi 200N di kawasan duduk dan lutut.
Penguat bar-tack pada sudut poket, hujung zip, dan gelung ikat pinggang memerlukan pemeriksaan berasingan. Mesin bar-tack menghasilkan kira-kira 28–42 jahitan zigzag dalam corak ketat yang meliputi 3–5 mm. Ujian tarikan secara manual terhadap titik bar-tack dengan daya kira-kira 5 kg selama lima saat menunjukkan sama ada penguat benar-benar memperkuat atau sekadar menghiasi jahitan. Pembekal seragam yang peka terhadap kualiti menggunakan bar-tack sebagai penguat struktural, bukan sebagai jahitan kosmetik.
Membina Hubungan Jangka Panjang dengan Pembekal Melalui Semakan Kualiti Berstruktur
Peranan Arkib Rekod Pengeluaran dalam Konsistensi Pesanan Ulang
Pakaian kerja tersuai jarang dibeli sekali sahaja. Pasukan berkembang, seragam haus, dan pesanan ulang mengikuti. Namun, pesanan ulang sering tiba dengan perbezaan halus daripada kelompok pertama kerana lot pewarna fabrik berbeza, pembekal benang berubah, dan kalibrasi mesin berubah secara perlahan. pembekal seragam menyimpan rekod pengeluaran untuk setiap pelanggan, termasuk sijil kilang fabrik, nombor lot pewarna, spesifikasi benang, templat corak, fail digitalisasi sulaman, dan laporan pemeriksaan.
Apabila menilai pembekal berpotensi, minta lihat rekod pengeluaran yang diarkibkan daripada pesanan yang diselesaikan 12–18 bulan lepas. Pembekal yang mampu mengambil semula spesifikasi fabrik pesanan tahun 2024 secara segera dan menirunya pada tahun 2026 menunjukkan disiplin dalam penyimpanan rekod yang diperlukan untuk pengeluaran berulang yang konsisten. Pembekal yang tidak mampu mencari pesanan lama dalam tempoh 24 jam kemungkinan besar tidak mempunyai infrastruktur dokumentasi yang mencukupi untuk mengekalkan kualiti merentas beberapa kitaran pengeluaran.
Bagaimana Proses Audit Bersijil ISO Melindungi Pesanan Seragam Pukal
Sijil ISO 9001 memberi kerangka pengurusan kualiti asas, tetapi kedalaman sijil itu penting. Laporan audit peringkat dua menghuraikan dapatan spesifik, tindakan pembetulan, dan jadual pengesahan. Minta laporan audit pemantauan ISO 9001 terkini daripada pembekal, bukan sekadar sijilnya. Pembekal yang audit terakhirnya mengenal pasti ketidaksesuaian dengan tindakan pembetulan yang didokumenkan menunjukkan sistem pengurusan kualiti yang berfungsi. Pembekal yang tidak mempunyai sebarang dapatan dalam tiga audit berturut-turut lebih besar kemungkinannya menjalani ulasan yang dangkal.
Untuk pesanan seragam yang melibatkan pematuhan keselamatan, sahkan sama ada pembekal mempunyai sijil ISO 45001 untuk kesihatan dan keselamatan pekerjaan. Sebuah lantai kilang yang mengoperasikan lebih daripada 130 pekerja mahir di atas 12 talian pengeluaran harus menunjukkan dokumentasi pengenalpastian bahaya, protokol penilaian risiko, dan rekod latihan keselamatan pekerja. Petunjuk operasi ini berkorelasi kuat dengan konsistensi pengeluaran kerana pengurusan keselamatan yang teratur memerlukan perhatian terhadap butiran proses yang sama seperti pengurusan kualiti yang teratur.
Soalan Lazim
Apakah petunjuk kualiti yang paling penting apabila memilih pembekal seragam?
Pengesahan sampel di lantai pengeluaran dikombinasikan dengan ujian basuhan bebas memberikan petunjuk kualiti yang paling boleh dipercayai. Satu sampel pra-pengeluaran yang dibasuh melalui lima kitaran industri akan mendedahkan isu susut, ketahanan warna, dan integriti jahitan yang disembunyikan oleh foto katalog dan sampel baharu. Ujian tunggal ini dapat mengesan kira-kira 70% daripada kegagalan kualiti biasa.
Bagaimana pemeriksaan AQL berfungsi untuk pesanan seragam?
Pemeriksaan AQL menggunakan pensampelan statistik rawak mengikut ISO 2859-1. Untuk pesanan 1,200 keping pada AQL 2.5, pemeriksa memeriksa 80 unit yang dipilih secara rawak. Kegagalan utama yang melebihi had tertentu akan menyebabkan penolakan kelompok. Kegagalan kritikal dari segi keselamatan mengikuti AQL 0, bermaksud satu kegagalan sahaja sudah cukup untuk menolak keseluruhan kelompok tanpa mengira saiz sampel.
Apakah fokus semasa lawatan kilang?
Fokus pada penyimpanan fabrik dalam kawalan iklim, nisbah mesin khas (bartack per lockstitch), pencahayaan kawalan kualiti sekurang-kurangnya 750 lux, dan sama ada pemeriksa menggunakan kad kegagalan piawai. Kehadiran atau ketiadaan keempat-empat indikator ini dapat dengan andal meramalkan keupayaan pengeluaran tanpa memerlukan pakar kejuruteraan tekstil.
Bolehkah kualiti fabrik disahkan tanpa makmal?
Ujian medan asas termasuk ujian geseran tangan untuk pemindahan warna (geser kain kapas putih pada fabrik selama 30 saat di bawah tekanan kuat), ujian penembusan cahaya untuk ketumpatan tenunan (pegang fabrik di hadapan tingkap—corak grid yang kelihatan menunjukkan tenunan longgar), dan ujian pembakaran untuk kandungan gentian (kapas terbakar menjadi abu; poliester meleleh menjadi biji keras).
Berapa kerap pembekal seragam perlu menjalani audit kilang?
Audit tapak awal sebelum pesanan pertama, diikuti dengan audit penyeliaan tahunan untuk hubungan berterusan. Pembekal yang menghasilkan seragam kritikal dari segi keselamatan perlu menjalani audit setiap enam bulan. Sijil ISO 9001 merupakan pelengkap tetapi tidak menggantikan audit yang dijalankan pihak pembeli kerana badan pensijilan mungkin tidak memeriksa talian pengeluaran yang menghasilkan fabrik dan keperluan reka bentuk khusus pihak pembeli.
Rekod apa yang perlu disimpan oleh pembekal seragam yang berfokus kepada kualiti?
Seorang pembekal profesional menyimpan sijil kilang fabrik, jejak lot pewarna, spesifikasi benang, templat corak, fail digitalisasi sulaman, laporan pemeriksaan setiap kelompok, dan rekod kelulusan sampel pra-pengeluaran. Keupayaan untuk mengambil semula rekod pengeluaran pesanan dua tahun lalu dalam tempoh 24 jam membezakan pembekal sistematik daripada pengilang peluang.