
 EN


Mengapa Evaluasi Pemasok di Lokasi Lebih Penting Daripada Sampel Katalog
Sebuah produsen garmen Shenzhen yang didirikan pada 2013 baru-baru ini menjalani audit rantai pasok untuk distributor suku cadang otomotif Eropa. Awalnya, distributor tersebut memilih tiga pabrik berdasarkan presentasi situs web dan katalog digital. Ketiganya mengajukan harga yang serupa serta contoh kain yang setara. Namun, selama kunjungan langsung ke lokasi, perbedaan signifikan terungkap. Satu pabrik mengoperasikan dua belas jalur pemotongan otomatis dengan pelacakan produksi secara waktu nyata; pabrik kedua mengoperasikan enam jalur semi-manual dengan perintah kerja yang ditulis tangan. Fasilitas ketiga—meskipun menawarkan harga terendah—tidak menyimpan catatan batch kain yang terorganisasi, sehingga konsistensi pesanan ulang tidak dapat dijamin.
Kesenjangan Antara Presentasi Digital dan Kualitas Produksi Nyata
Setiap pemasok seragam menyajikan katalog digital yang rapi, sering kali menggunakan foto stok yang sama yang beredar di Alibaba dan platform perdagangan industri. Sebuah survei tahun 2025 oleh konsultan sumber pakaian menemukan bahwa 62% pembeli pemula menilai sampel awal pemasok sebagai "sesuai harapan," namun hanya 41% yang memberikan penilaian serupa terhadap pengiriman massal aktual. Kesimpulan ini muncul dari optimalisasi sampel—seorang produsen mungkin memproduksi tiga sampel pra-produksi sempurna dengan penjahit paling berpengalaman dan bahan berkualitas tertinggi yang disisihkan khusus untuk pembuatan sampel, lalu beralih ke bahan standar dan penjahit junior untuk produksi massal.
Menutup celah ini memerlukan verifikasi tiga aspek sebelum melakukan pemesanan dalam jumlah besar. Pertama, mintalah sampel dari lantai produksi, bukan sampel dari ruang pamer. Sampel dari lantai produksi berasal langsung dari jalur produksi aktif, menggunakan gulungan kain, stasiun jahit, dan pekerja yang sama yang akan mengerjakan pesanan sebenarnya. Kedua, mintalah catatan pengendalian kualitas tingkat batch dari tiga hingga lima pesanan terbaru yang mirip dengan pesanan Anda berdasarkan jenis kain dan jumlahnya. Ketiga, pastikan bahwa pemasok seragam memiliki tim terpisah untuk persetujuan sampel dan inspeksi kualitas produksi, alih-alih menugaskan satu orang untuk menjalankan kedua fungsi tersebut. Pemisahan tugas mengurangi dorongan untuk menerima kualitas yang hanya memenuhi batas minimum.
Apa yang Dibongkar oleh Kunjungan ke Pabrik Mengenai Kapabilitas Produksi
Turis pabrik harus berfokus pada tiga zona: penyimpanan kain, lini pemotongan dan penjahitan, serta pengendalian kualitas barang jadi. Di area penyimpanan kain, pengaturan suhu dan kelembapan sangat penting. Kain katun dan campuran katun yang disimpan dalam kelembapan tak terkendali di atas 65% RH dapat mengembangkan jamur yang melemahkan kekuatan tarik serat sebesar 15–20% bahkan sebelum muncul tanda-tanda visual apa pun. Seorang profesional pemasok seragam mempertahankan gudang kain berpengatur suhu pada kisaran 20–25°C dan kelembapan relatif 45–55%, sering kali dilengkapi dengan pencatatan pemantauan lingkungan.
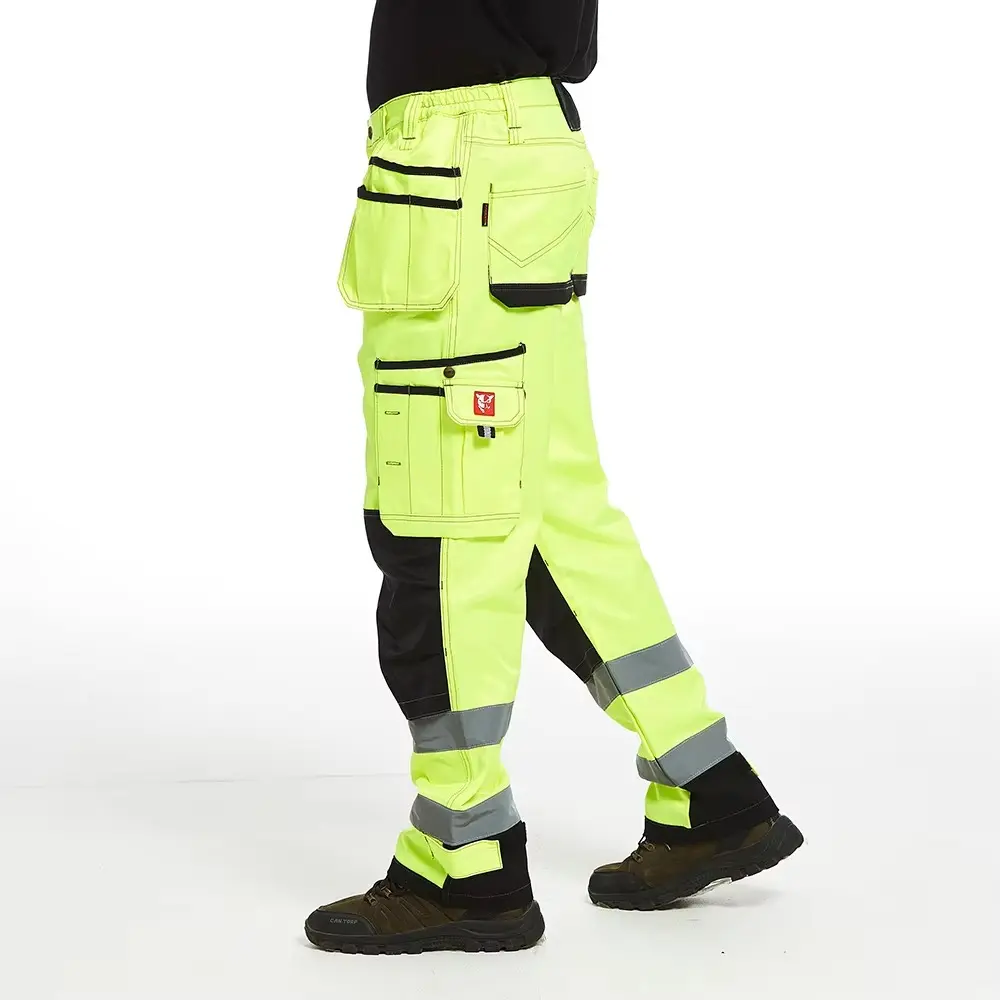
Di lantai pemotongan dan penjahitan, hitung rasio mesin khusus terhadap mesin jahit rantai umum. Pemasok yang menangani pakaian kerja industri harus mengoperasikan minimal satu mesin bartack per enam stasiun jahit rantai untuk memperkuat sudut saku, pengait sabuk, dan titik tekanan tinggi. Tidak adanya mesin bartack atau mesin jahit rantai khusus menunjukkan bahwa pabrik tersebut terutama menangani pakaian mode, bukan pakaian kerja penahan beban. Periksa apakah stasiun pengendalian kualitas beroperasi di bawah pencahayaan memadai—minimal 750 lux sebagaimana direkomendasikan ISO 8995 untuk inspeksi tekstil—dan apakah pemeriksa menggunakan kartu klasifikasi cacat standar alih-alih penilaian subyektif pribadi.
Studi Kasus Nyata: Bagaimana Pengujian Sampel Mengungkap Masalah Kain dari Pemasok Seragam
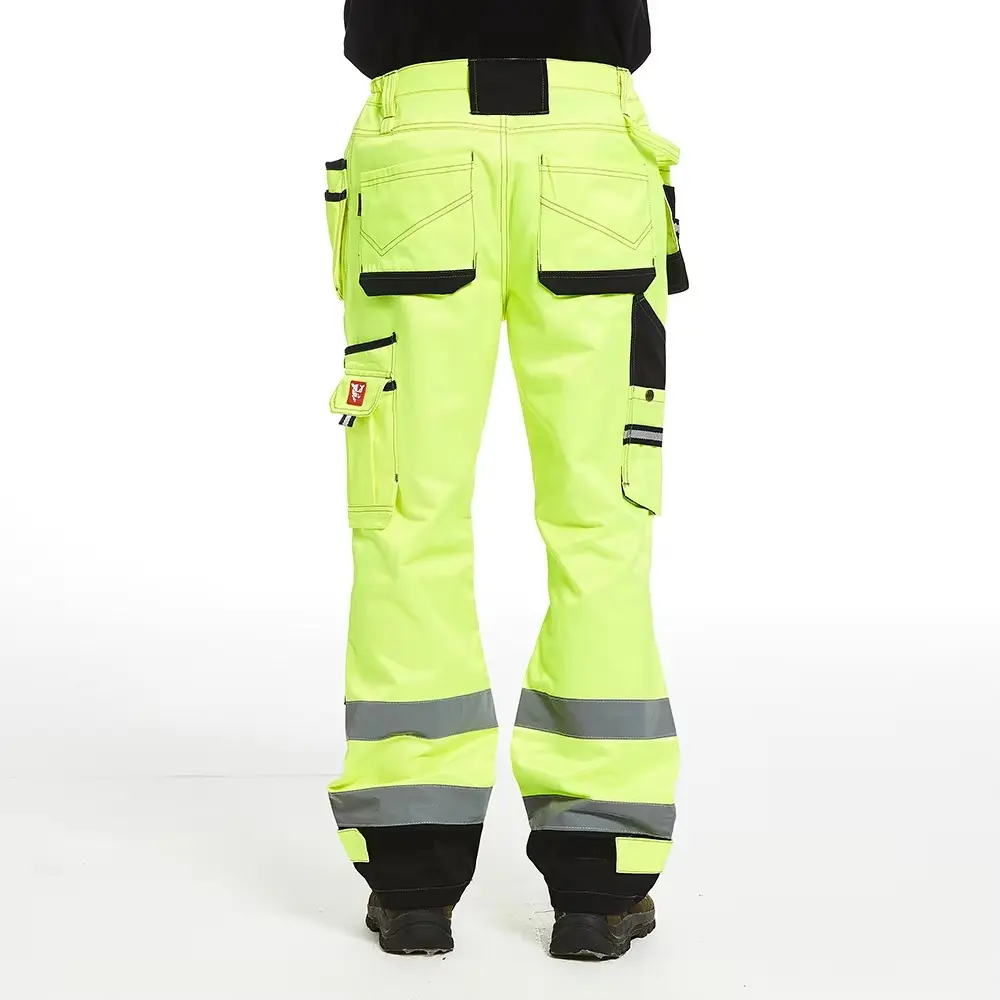
Tim pengadaan sebuah perusahaan konstruksi memesan 1.200 pasang celana kerja kargo dengan pelindung lutut yang diperkuat. Sampel pra-produksi terlihat sangat baik—jahitan rapi, kain kokoh, dan posisi saku tepat. Tim tersebut kemudian meminta sampel kedua, tetapi menetapkan bahwa sampel ini harus dicuci lima kali dalam siklus pencucian industri sesuai prosedur ISO 6330 sebelum dilakukan pemeriksaan. Setelah lima kali pencucian pada suhu 60°C, kain yang diklaim telah "dikurangi penyusutannya" mengalami penyusutan sebesar 8,3% pada panjang dan 4,1% pada lebar. Panel pelindung lutut, yang awalnya berada pada posisi tepat, kini berada dua inci di atas posisi lutut sebenarnya.
Penyebab utamanya terletak pada pemasok seragam menggunakan kain yang hanya mengalami pemadatan mekanis, bukan sanforisasi penuh. Pemadatan mekanis mengurangi susut sisa hingga sekitar 3–4%, sedangkan sanforisasi menurunkannya di bawah 1%. Persyaratan tambahan uji cuci menyelamatkan pembeli dari menerima 1.200 pasang celana kerja yang secara fungsional cacat. Produksi yang diperbaiki menggunakan kain bersanforisasi dan mencapai tingkat susut di bawah 0,8%.
Metode Verifikasi Kualitas Teknis bagi Pembeli Profesional
Memahami Standar Inspeksi AQL untuk Pesanan Garmen
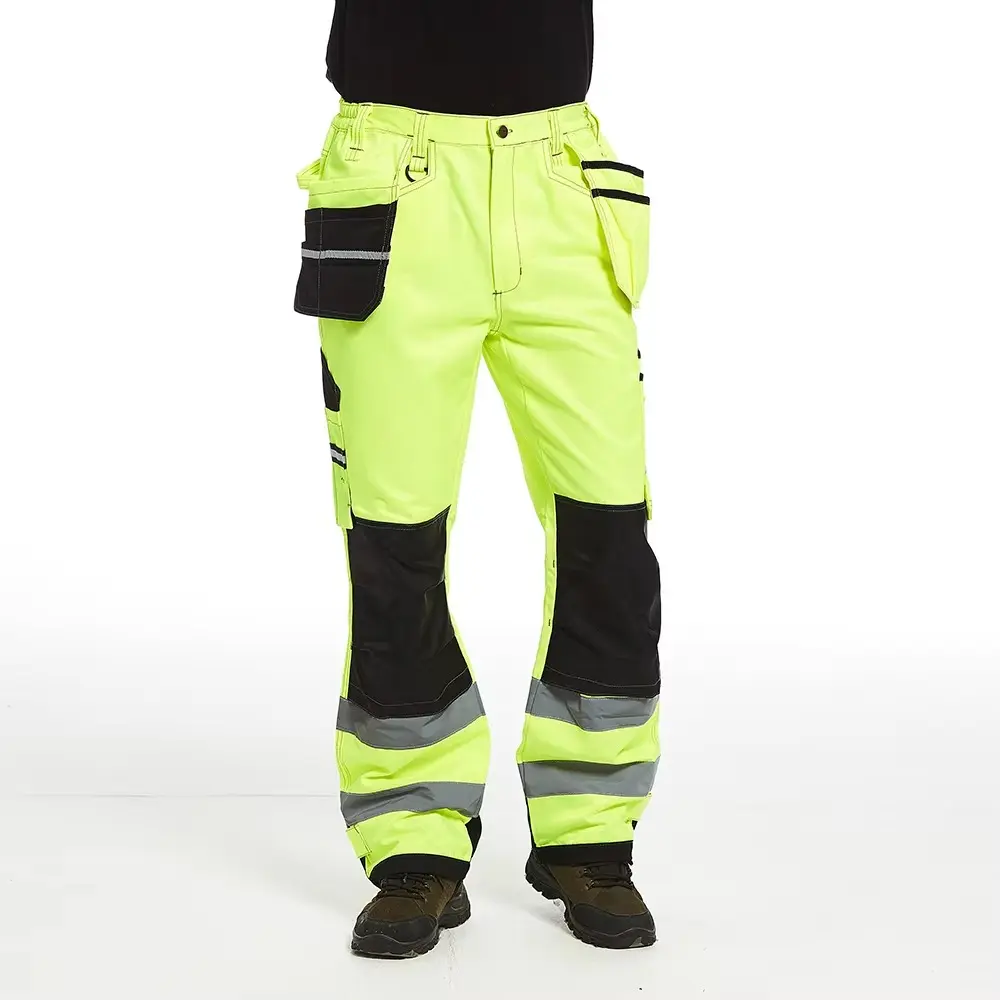
AQL merupakan kependekan dari Acceptable Quality Level, yang didefinisikan dalam ISO 2859-1 (setara dengan ANSI/ASQ Z1.4). Untuk pesanan garmen, tingkat AQL standar adalah: AQL 2,5 untuk penampilan umum (cacat kain, variasi warna, kesalahan cetak), AQL 4,0 untuk pengukuran (panjang lengan, lebar dada, toleransi panjang celana dalam), serta AQL 0 (tanpa cacat sama sekali) untuk fitur keselamatan kritis seperti penempatan pita reflektif pada seragam bervisibilitas tinggi.
Proses inspeksi dilakukan melalui pengambilan sampel acak. Untuk satu lot berisi 1.200 unit, pengambilan sampel AQL 2,5 Tingkat II mengharuskan pemeriksaan terhadap 80 unit yang dipilih secara acak. Jika tujuh unit atau kurang menunjukkan cacat utama, lot tersebut dinyatakan lulus. Jika terdapat delapan cacat, lot tersebut gagal, dan pembeli dapat menolak seluruh pesanan atau meminta inspeksi ulang 100% yang biayanya ditanggung pemasok. Setiap pemasok seragam mengikuti protokol AQL memberikan laporan inspeksi yang mencantumkan setiap cacat berdasarkan klasifikasi, lokasi, dan bukti foto.
Protokol Pengujian Kain di Luar Inspeksi Visual
Inspeksi visual saja tidak mampu mendeteksi semua masalah kualitas kain. Tiga uji laboratorium memberikan data objektif. Uji abrasi Martindale menurut ISO 12947-2 menggosok kain terhadap bahan abrasif standar di bawah tekanan terkendali, serta mencatat jumlah siklus sebelum putusnya benang atau pilning yang tidak dapat diterima. Kain untuk pakaian kerja harus melebihi 30.000 siklus agar tahan pakai secara memadai. Uji kekuatan tarik menurut ISO 13934-1 mengukur gaya dalam Newton yang dibutuhkan untuk merobek potongan kain, dengan pakaian kerja industri memerlukan minimal 400 N pada arah lungsin.
Pengujian ketahanan warna mengevaluasi ketahanan terhadap pencucian, keringat, dan paparan cahaya. ISO 105-C06 menguji ketahanan warna terhadap pencucian dengan mencuci contoh kain pada suhu tertentu menggunakan deterjen standar dan kain pendamping multifiber, lalu mengukur perpindahan warna ke kain pendamping tersebut menggunakan skala abu-abu dari 1 (noda parah) hingga 5 (tidak ada noda). Seorang profesional pemasok seragam memelihara peralatan pengujian ketahanan warna di dalam fasilitas sendiri atau menyediakan sertifikat laboratorium pihak ketiga untuk setiap batch kain.
Cara Memverifikasi Kualitas Jahitan dan Kekuatan Jahitan
Jumlah jahitan per inci (SPI) memberikan indikator kualitas yang cepat. Jahitan rantai pada pakaian kerja harus berkisar antara 8–12 SPI. Di bawah 8 SPI, celah jahitan memungkinkan tepi kain mengurai dan benang putus saat dikenakan tekanan. Di atas 12 SPI, penetrasi jarum yang berlebihan melemahkan kain sepanjang garis jahitan. Pengujian kekuatan jahitan menurut ISO 13935-2 menjepit sampel kain yang telah dijahit dalam alat uji tarik dan mencatat gaya saat jahitan putus. Untuk celana kargo dan jaket kerja, kekuatan jahitan harus melebihi 200 N di area bokong dan lutut.
Penguatan bar-tack pada sudut saku, ujung ritsleting, dan lingkaran ikat pinggang memerlukan pemeriksaan terpisah. Mesin bar-tack membuat sekitar 28–42 jahitan zigzag dalam pola rapat yang mencakup panjang 3–5 mm. Uji tarik secara manual pada titik bar-tack dengan menerapkan gaya sekitar 5 kg selama lima detik mengungkap apakah penguatan tersebut benar-benar memperkuat atau hanya menghiasi jahitan. Pemasok seragam yang berorientasi pada kualitas menerapkan bar-tack sebagai penguatan struktural, bukan sekadar jahitan dekoratif.
Membangun Hubungan Jangka Panjang dengan Pemasok Melalui Pemeriksaan Kualitas Terstruktur
Peran Arsip Catatan Produksi dalam Konsistensi Pesanan Ulang
Pakaian kerja khusus jarang dibeli hanya sekali. Tim berkembang, seragam aus, dan pesanan ulang pun menyusul. Namun, pesanan ulang sering kali tampil sedikit berbeda dari batch pertama karena lot pewarna kain bervariasi, pemasok benang berganti, dan kalibrasi mesin berubah perlahan. Pendekatan terstruktur pemasok seragam mencatat produksi untuk setiap klien, menyimpan sertifikat pabrik kain, nomor lot pewarnaan, spesifikasi benang, templat pola, file digitalisasi bordir, dan laporan inspeksi.
Saat mengevaluasi pemasok potensial, mintalah untuk melihat catatan produksi yang disimpan dari pesanan yang diselesaikan 12–18 bulan lalu. Pemasok yang mampu langsung mengambil spesifikasi kain pesanan tahun 2024 dan mereplikasinya pada tahun 2026 menunjukkan disiplin pencatatan yang diperlukan guna memastikan konsistensi produksi berulang. Pemasok yang tidak mampu menemukan pesanan lama dalam waktu 24 jam kemungkinan besar tidak memiliki infrastruktur dokumentasi yang memadai untuk menjaga kualitas di sepanjang beberapa siklus produksi.
Cara Proses Audit Bersertifikat ISO Melindungi Pesanan Seragam dalam Jumlah Besar
Sertifikasi ISO 9001 menyediakan kerangka dasar manajemen mutu, tetapi tingkat ketelitian sertifikasi sangat penting. Laporan audit tahap dua mencantumkan temuan spesifik, tindakan perbaikan, dan jadwal verifikasi. Mohon meminta laporan audit pengawasan ISO 9001 terbaru dari pemasok, bukan hanya sertifikatnya. Pemasok yang audit terakhirnya mengidentifikasi ketidaksesuaian disertai tindakan perbaikan terdokumentasi menunjukkan sistem manajemen mutu yang berfungsi dengan baik. Pemasok yang tidak memiliki temuan sama sekali dalam tiga audit berturut-turut kemungkinan besar menjalani tinjauan yang dangkal.
Untuk pesanan seragam yang melibatkan kepatuhan terhadap standar keselamatan, verifikasi apakah pemasok memiliki sertifikasi ISO 45001 untuk kesehatan dan keselamatan kerja. Sebuah lantai pabrik yang menampung lebih dari 130 pekerja terampil di 12 jalur produksi harus menunjukkan dokumentasi identifikasi bahaya, protokol penilaian risiko, serta catatan pelatihan keselamatan bagi pekerja. Indikator operasional ini berkorelasi kuat dengan konsistensi produksi karena manajemen keselamatan yang disiplin memerlukan tingkat ketelitian terhadap detail proses yang sama seperti manajemen kualitas yang disiplin.
Pertanyaan yang Sering Diajukan
Indikator kualitas paling penting saat memilih pemasok seragam adalah apa?
Verifikasi sampel di lantai produksi dikombinasikan dengan pengujian cuci independen memberikan indikator kualitas paling andal. Sampel pra-produksi yang dicuci melalui lima siklus industri mengungkapkan masalah penyusutan, ketahanan warna, dan integritas jahitan—masalah yang tidak terlihat pada foto katalog maupun sampel baru. Pengujian tunggal ini mampu mendeteksi sekitar 70% kegagalan kualitas umum.
Bagaimana inspeksi AQL bekerja untuk pesanan seragam?
Inspeksi AQL menggunakan pengambilan sampel statistik acak sesuai ISO 2859-1. Untuk pesanan 1.200 unit dengan AQL 2,5, inspektur memeriksa 80 unit yang dipilih secara acak. Keberadaan cacat utama yang melebihi batas ambang tertentu memicu penolakan seluruh lot. Cacat keselamatan kritis mengikuti AQL 0, artinya satu kegagalan saja sudah cukup untuk menolak seluruh lot, tanpa memandang ukuran sampel.
Apa fokus utama dalam kunjungan pabrik (factory walkthrough)?
Fokuskan pada penyimpanan kain di ruang bersuhu terkendali, rasio mesin khusus (bartack per jahitan lockstitch), pencahayaan pengendalian kualitas minimal 750 lux, serta apakah inspektur menggunakan kartu cacat baku. Kehadiran atau ketiadaan keempat indikator ini secara andal memprediksi kapabilitas produksi tanpa memerlukan keahlian teknik tekstil.
Apakah kualitas kain dapat diverifikasi tanpa laboratorium?
Uji lapangan dasar mencakup uji gosok tangan untuk transfer warna (gosokkan kain katun putih ke permukaan kain selama 30 detik dengan tekanan kuat), uji transmisi cahaya untuk kerapatan tenunan (pegang kain di depan jendela—pola kisi yang terlihat menunjukkan tenunan longgar), serta uji pembakaran untuk komposisi serat (katun terbakar menjadi abu; poliester meleleh membentuk butiran keras).
Seberapa sering pemasok seragam harus menjalani audit pabrik?
Audit luring awal sebelum pesanan pertama, diikuti oleh audit pengawasan tahunan untuk hubungan berkelanjutan. Pemasok yang memproduksi seragam kritis dari segi keselamatan harus menjalani audit setiap enam bulan sekali. Sertifikasi ISO 9001 bersifat pelengkap, bukan pengganti audit yang dilakukan pembeli, karena lembaga sertifikasi mungkin tidak memeriksa lini produksi yang menjalankan persyaratan khusus pembeli terkait bahan dan desain.
Catatan apa saja yang harus dipelihara oleh pemasok seragam yang berfokus pada kualitas?
Seorang pemasok profesional mengarsipkan sertifikat pabrik kain, pelacakan lot pewarnaan, spesifikasi benang, templat pola, file digitalisasi bordir, laporan inspeksi per-batch, dan catatan persetujuan sampel pra-produksi. Kemampuan mengambil kembali seluruh catatan produksi pesanan dua tahun lalu dalam waktu 24 jam membedakan pemasok sistematis dari produsen oportunis.